


Impulsslaserlahenduste uurimine vase ja alumiiniumi lõikamiseks 2025. aastal
Impulsslaserlahendused on muutnud Vase laserlõikus ja alumiinium. Alates 2020. aastast on sellised edusammud nagu suure võimsusega kiudlaserid, parem energiatõhusus ja reaalajas adaptiivne juhtimine suurendanud täpsust ja vähendanud jäätmeid.
| Edasijõudmise tüüp | Kirjeldus |
|---|---|
| Võimsustasemed | Kiudlaserid ületavad nüüd 100 kW, mis suurendab lõikevõimsust. |
| Madal termiline kahjustus | Impulsslaserid minimeerivad kuumusest mõjutatud tsoone peeneks tööks. |
Peamised järeldused
- Impulsslaserid võimaldavad vase ja alumiiniumi ülitäpset lõikamist, saavutades tolerantsi ±0,001 tolli. See täpsus on ülioluline sellistes tööstusharudes nagu lennundus ja elektroonika.
- Õigete abigaaside, näiteks hapniku ja lämmastiku kasutamine parandab lõikekiirust ja -kvaliteeti. Need gaasid aitavad vältida oksüdeerumist ja parandavad üldist efektiivsust.
- Optimaalsete tulemuste saavutamiseks on oluline regulaarne hooldus ja lasertehnoloogia tundmine. Operaatorid peaksid efektiivse lõikamise tagamiseks seadma esikohale ohutuse ja seadmete hoolduse.
Vase ja alumiiniumi laserlõikus: impulsslaseri põhimõtted ja eelised
Kuidas impulsslaserid võimaldavad täpset lõikamist
Impulsslaserid on muutunud eelistatud valikuks Vase laserlõikus ja alumiiniumi tänapäevases tootmises. Need laserid annavad energiat lühikeste, intensiivsete pursetena, mis võimaldab suurt täpsust ja minimaalset soojusülekannet ümbritsevale materjalile. See lähenemisviis on eriti oluline, kuna nii vasel kui ka alumiiniumil on kõrge soojusjuhtivus ja peegeldusvõime, mistõttu on neid traditsiooniliste meetoditega raske töödelda.
Näpunäide: Kiudlaserid pakuvad suurepärast kiirekvaliteeti ja suurt tippvõimsust, mis on vase tõhusaks lõikamiseks hädavajalikud.
Impulsslaseri toimimise peamised põhimõtted on järgmised:
- Kiudlaserid pakuvad suurepärast kiirte kvaliteeti ja tippvõimsust, mistõttu sobivad need ideaalselt keeruliste metallide töötlemiseks.
- Hapnikuga lõikamine suurendab kiirust ja efektiivsust, lämmastik aga tagab puhta ja oksiidivaba viimistluse.
- Fokuseeritud laserkiir võimaldab lõikeprotsessi täpset juhtimist, mille tulemuseks on teravad ja ebatasasusedeta servad.
Impulsslaserite eelised traditsiooniliste lõikemeetodite ees muutuvad selgeks jõudlusnäitajate võrdlemisel:
| Funktsioon | Impulsslaserid | Traditsioonilised meetodid |
|---|---|---|
| Täpsus | Suur täpsus tolerantsiga ±0,001 tolli | Üldiselt madalam täpsus |
| Kuumusmõjutsoon | Minimaalselt kuumusest mõjutatud tsoonid | Suuremad kuumusest mõjutatud tsoonid |
| Serva kvaliteet | Teravad, ebatasased servad | Võib tekitada karedad servad |
| Lõikamisprotsessi kontroll | Peenjuhtimine fokuseeritud laserkiirega | Vähem kontrolli, rohkem mehaanilisi tööriistu |
Kiudlaserid saavutavad vase lõikamisel suure täpsuse, ulatudes sageli ±0,001 tolli tolerantsini. Protsess annab sileda viimistluse ja minimaalse ebatasasuste tekkimise, mis säilitab materjali struktuurilise terviklikkuse. Need omadused muudavad impulsslaserid sobivaks tööstusharudele, mis nõuavad rangeid standardeid, näiteks lennundus, autotööstus ja elektroonika.
Impulsslaserid minimeerivad ka kuumusest mõjutatud tsooni, vähendades tundlike komponentide termilise kahjustuse ohtu. Lühikesed ja võimsad energiapursked võimaldavad puhast ja tõhusat töötlemist isegi materjalidega, mis traditsiooniliselt on keerulised.
Märkus: Impulsslasersüsteemidega optimaalsete tulemuste saavutamiseks peavad operaatorid mõistma lasertehnoloogiat, ohutusprotokolle ja masina hooldust.
Impulsi kestuse ja kuju olulisus vase ja alumiiniumi puhul
Impulsi kestus ja kuju mängivad olulist rolli kvaliteedis ja efektiivsuses Vase laserlõikus ja alumiinium. Iga impulsi kestus määrab, kui palju energiat materjalile antud aja jooksul edastatakse. Ülikiired impulsid, näiteks pikosekundi või femtosekundi vahemikus, takistavad termilist difusiooni ja aitavad säilitada tooriku terviklikkust. Selline täpsus on ülioluline meditsiiniseadmete tootmise ja mikroelektroonika rakenduste jaoks, kus isegi väike termiline mõju võib jõudlust mõjutada.
Erinevad impulsi kestused vastavad erinevatele tööstuslikele vajadustele:
- Femtosekundilised laserid on suurepärased keeruka lõikamise ja detailimise puhul, nõudes sageli vähe või üldse mitte järeltöötlust.
- Nanosekundilised impulsid sobivad paremini suuremahuliseks tööstuslikuks lõikamiseks või keevitamiseks, kus on vastuvõetav veidi suurem kuummõjutsoon.
Uuringud näitavad, et impulsi kuju mõjutab ka alumiiniumi ja vase keevisliidete mehaanilisi, elektrilisi ja termilisi omadusi. Spetsiifilised impulsi kujundamise meetodid, näiteks kaldtee-alandamine, võivad parandada keevisõmbluse stabiilsust ja liite toimivust. Mehaanilise tugevuse ja elektrilise takistuse vaheline seos rõhutab impulsi kuju optimeerimise olulisust parimate tulemuste saavutamiseks.
Impulsslaserlõikuse jõudlusnäitajate hulka kuuluvad võimsusvahemik, paksusevõime, lõikekiirus ja täpsus:
| Mõõdik | Kirjeldus |
|---|---|
| Võimsusvahemik | 1 kW kuni 6 kW+ tööstuslikuks kasutamiseks |
| Paksuse võimekus | Kuni 30 mm alumiiniumlehed |
| Lõikekiirus | Kuni 140 tolli minutis (IPM) |
| Täpsus | Tolerantsid ±0,01 mm |
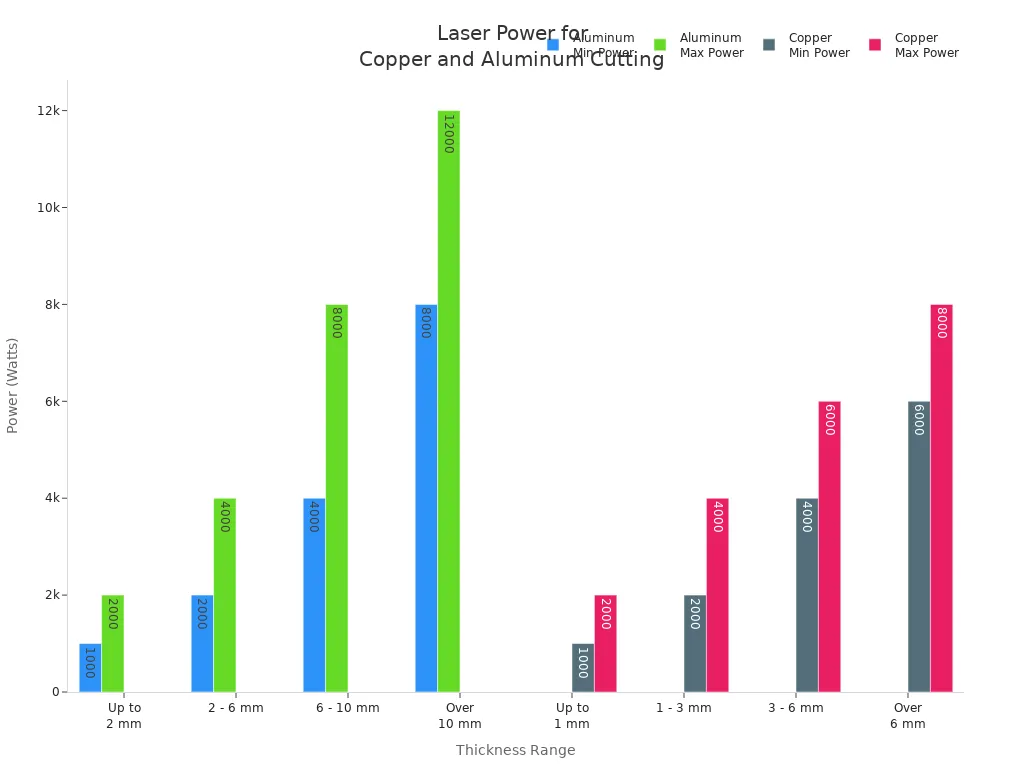
Võimsuse ja energia sätete valik sõltub materjalist ja paksusest. Näiteks:
| Materjali tüüp | Paksuse vahemik | Võimsusvahemik (vattides) |
|---|---|---|
| Alumiinium | Kuni 2 mm | 1000–2000 |
| Alumiinium | 2–6 mm | 2000–4000 |
| Alumiinium | 6–10 mm | 4000–8000 |
| Alumiinium | Üle 10 mm | 8000–12 000 |
| Vask | Kuni 1 mm | 1000–2000 |
| Vask | 1–3 mm | 2000–4000 |
| Vask | 3–6 mm | 4000–6000 |
| Vask | Üle 6 mm | 6000–8000 |
Tootjad toetuvad neile täiustatud impulsslasersüsteemidele paljudes rakendustes, sealhulgas lennunduses, autotööstuses, elektroonikaseadmetes, siltide valmistamisel ja ehituses. Tehnoloogia pideva arenguga... Vase laserlõikus ja alumiinium muutub veelgi täpsemaks ja tõhusamaks, toetades tänapäevase tööstuse kasvavaid nõudmisi.
Vase ja alumiiniumi laserlõikamise väljakutsete ületamine
Kõrge peegelduvuse ja soojusjuhtivuse haldamine
Vask ja alumiinium kujutavad endast laserlõikuse ajal ainulaadseid takistusi. Nende peegeldavad pinnad põhjustavad laserenergia tagasipeegeldumist, mis vähendab lõikamise efektiivsust. See peegeldus võib kahjustada lasersüsteemi optilisi komponente. Puhaste lõigete saavutamine on keeruline, kuna need metallid juhivad soojust kiiresti ja nõuavad täpseid laserparameetreid.
- Vase peegeldav olemus tähendab, et suur osa laserkiirest peegeldub eemale, vähendades efektiivsust.
- Suur peegelduvus suurendab seadmete kahjustamise ohtu, eriti tavaliste laserite puhul.
- Kõrge soojusjuhtivus viib kiire soojuse hajumiseni, mistõttu on raske säilitada vajalikku temperatuuri efektiivseks lõikamiseks.
Insenerid kasutavad nende probleemide lahendamiseks mitmeid strateegiaid:
| Strateegia | Kirjeldus |
|---|---|
| Valige õige laserallikas ja lainepikkus | Suure võimsusega kiudlaserid ja rohelised laserid vähendavad peegeldust ja parandavad lõikamise ajal stabiilsust. |
| Töötlemisparameetrite optimeerimine | Reguleerige lõikekiirust ja abistage gaasirõhku, et parandada energia edastamist ja minimeerida defekte. |
| Soovitused pikaajaliseks eduks | Regulaarne hooldus ja tõhusad jahutussüsteemid aitavad hallata termilist stressi ja parandavad protsessi stabiilsust. |
Spetsiaalsed suure võimsusega kiudlaserid parandavad hästi peegeldavate metallide lõikamise efektiivsust. Pinnatöötlused võivad parandada laserkiire neeldumist, võimaldades sügavamaid ja puhtamaid lõikeid. Täiustatud jahutustehnikad aitavad kontrollida termilisi efekte ja säilitada lõikekvaliteeti.
Ohutus on endiselt prioriteet. Mürgised aurud ja peegeldunud kiired võivad kujutada endast terviseriski. Operaatorid peaksid ohtude vähendamiseks kasutama suure tõhususega õhufiltreid, peegeldusvastaseid katteid ja kaitseprille.
Impulsslaserid vs. pidevlainelaserid keeruliste metallide jaoks
Tootjad võrdlevad impulsslasereid ja pidevlainelasereid, et määrata kindlaks parim lähenemisviis Vase laserlõikus ja alumiinium. Impulsslaserid annavad lühikeste pursete ajal suure tippvõimsuse, mis minimeerib termilist mõju ja võimaldab täpset lõikamist. Pidevlainelaserid pakuvad stabiilset väljundit ja suuremat keskmist võimsust, mistõttu sobivad need suuremahulisteks töödeks.
| Laseri tüüp | Lõikekiirus | Lõikekvaliteet |
|---|---|---|
| Impulsslaserid | Suur tippvõimsus võimaldab täpsust | Minimaalne termiline mõju, ideaalne peente detailide jäädvustamiseks |
| Pidev laine | Kõrgem keskmine võimsus | Stabiilne väljund, sobib suurematele aladele |
- Impulsslaserid on tänu lühikestele impulssidele ja minimaalsele termilisele mõjule suurepärased täpse lõikamise osas.
- Pidevlaine laserid sobivad hästi lahtiste materjalide ja suuremate pindade töötlemiseks.
Võrdlevad uuringud näitavad, et millisekundilise impulsiga laserid suudavad saavutada sarnase kõvaduse kui pidevlainelaserid, kuid väiksema energiatarbega. Erinevad laserkiirgusrežiimid mõjutavad sulamist ja jahutamist, mis omakorda mõjutab lõpptoote omadusi. Võtmeaugu keevitamisel analüüsivad teadlased mõlema lasertüübiga tehtud keevisõmbluste nakkepinda ja mehaanilist tugevust.
Kvaliteedikontrolli meetmed mängivad mõlema meetodi puhul olulist rolli. Operaatorid jälgivad optimaalsete tulemuste tagamiseks võimsust, sagedust, töötsüklit, etteandekiirust, abigaasi ja joondust.
| Kvaliteedikontrolli meede | Kirjeldus |
|---|---|
| Võimsus | Laseri poolt edastatav energiakogus, mis on olulise tähtsusega erineva paksusega materjalide lõikamisel. |
| Sagedus | Laserkiire pulseerimise kiirus, mis mõjutab lõikekiirust ja -kvaliteeti. |
| Töötsükkel | Kontrollib laseri sisselülitatud olekut iga impulsi ajal, mõjutades jahutust ja lõikekvaliteeti. |
| Söötmiskiirus | Materjali laserisse söötmise kiirus, mis tuleb kvaliteetsete lõigete saamiseks optimeerida. |
| Abigaas | Lõikamist abistav sekundaarne gaasivoog, kus erinevate materjalide jaoks kasutatakse erinevaid gaase oksüdeerumise vältimiseks ja lõikekvaliteedi parandamiseks. |
| Joondamine ja fookus | Tagab laserkiire täpse joondamise otsikuga, et saavutada optimaalne lõiketäpsus. |
Parameetrite optimeerimine: abigaasid, katted ja järeltöötlus
Insenerid optimeerivad tulemuste parandamiseks mitmeid parameetreid Vase laserlõikus ja alumiinium. Abigaasidel on laserlõikuses keskne roll. Abigaasi ja tooriku aerodünaamiline vastastikmõju võib mõjutada lõikekvaliteeti ja -jõudlust. Lööklained ja piirkihi eraldumine võivad tulemusi takistada. Uued düüside konstruktsioonid, mis võimaldavad sulanud materjali eemaldamist tõhusamalt, parandavad lõikekvaliteeti ja -kiirust.
Sobiva abigaasi valimine on optimaalsete laserlõikustulemuste saavutamiseks kriitilise tähtsusega. Õige gaas võib oluliselt mõjutada lõikekvaliteeti, kiirust ja üldist efektiivsust. Levinud abigaaside hulka kuuluvad õhk, hapnik ja lämmastik, millel kõigil on erinevate materjalide puhul spetsiifilised eelised.
Pinnakatted ja järeltöötlustehnikad parandavad samuti tulemusi. Vasepindadele hierarhiliste mikro- ja nanostruktuuride moodustumine vähendab peegelduvust ja suurendab laserlõikuse efektiivsust. Need struktuurid parandavad korrosioonikindlust ja märguvust, mis on efektiivse lõikamise jaoks olulised. Ülikiired laserid loovad funktsionaalseid pindu, mis parandavad alumiiniumisulamite märguvust ja korrosioonikindlust. Mõned laseriga töödeldud alumiiniumiproovid näitavad töötlemata proovidega võrreldes olulist korrosioonikiiruse vähenemist. Laserstruktureerimise järgne termiline töötlemine võib veelgi parandada superhüdrofoobseid omadusi ja korrosioonikindlust.
| Järeldused | Kirjeldus |
|---|---|
| Peegelduvuse vähendamine | Vasepindadel hierarhiliste mikro- ja nanostruktuuride moodustumine vähendab oluliselt peegelduvust, suurendades laserlõikuse efektiivsust. |
| Pinna omadused | Mikro- ja nanostruktuurid parandavad selliseid omadusi nagu korrosioonikindlus ja märguvus, mis on efektiivse laserlõikuse jaoks olulised. |
| Võrdlus teiste metallidega | Uuringus märgitakse, et alumiiniumil ja titaanil ei ole oma pinnaoksiidi omaduste tõttu sama suurt mustumist ja valguse püüdmist. |
Tootjad täiustavad neid parameetreid pidevalt, et saavutada paremaid tulemusi. Vase laserlõikus ja alumiinium muutub tehnoloogia arenedes tõhusamaks ja töökindlamaks.
Impulsslaserlahendused pakuvad vase ja alumiiniumi lõikamisel võrratut täpsust ja efektiivsust. Tootjad teatavad kümnekordsest täpsuse paranemisest ja kulude vähenemisest. Hiljutised uuendused, näiteks suure võimsusega rohelised ja kiudlaserid, laiendavad tööstuslikke rakendusi. Eksperdid ennustavad tugevat turukasvu, mida juhib automatiseerimine ja nõudlus täiustatud ning usaldusväärsete lõiketehnoloogiate järele.
| Teadusuuringute suund | Võtmeleid |
|---|---|
| Laseri parameetrid | Impulsi kestus ja lainepikkus suurendavad jõudlust. |
| Tootlikkuse suurendamine | Femtosekundilised laserid suurendavad lõikekiirust. |
KKK
Mis teeb impulsslaserid vase ja alumiiniumi lõikamiseks paremaks?
Impulsslaserid annavad energiat lühikeste pursetena. See meetod vähendab kuumakahjustusi ja parandab vase ja alumiiniumi lõiketäpsust.
Millised tööstusharud kasutavad nende metallide jaoks impulsslaserlõikust?
- Lennundus ja kosmosetööstus
- Autotööstus
- Elektroonika
- Ehitus
Need tööstusharud tuginevad täpse ja tõhusa metallitöötluse jaoks impulsslaseritele.
Kuidas abigaasid laserlõikuse tulemusi parandavad?
| Abigaas | Kasu |
|---|---|
| Hapnik | Suurendab lõikekiirust |
| Lämmastik | Hoiab ära oksüdeerumise |
| Õhk | Kulutõhus variant |
Insenerid valivad gaasid materjali ja soovitud viimistluse põhjal.