


Prototüübist tootmiseni lehtmetalli tootmises
Lehtmetalli prototüübilt masstootmisele üleminek nõuab täpsust ja hoolikat planeerimist. Disainerid täpsustavad iga etappi, valivad parimad materjalid ja rakendavad skaleeritavaid tehnikaid. Mingli metall toetab seda teekonda täiustatud seadmetega. Kvaliteedikontroll on endiselt oluline. Meeskonnad suurendavad tootlikkust tõhusalt, et rahuldada nõudlust ja tagada järjepidevad tulemused.
Peamised järeldused
- Prototüüpimine aitab avastada disainiprobleeme varakult, säästab kulusid ja tagab, et tooted vastavad kvaliteedi- ja funktsionaalsetele vajadustele enne masstootmist.
- Lihtsate standardsete omaduste ja materjalide abil disaini optimeerimine muudab tootmise kiiremaks, odavamaks ja usaldusväärsemaks suures mahus.
- Automatiseerimine ja tugev kvaliteedikontroll parandavad tootmiskiirust ja järjepidevust ning vähendavad vigu prototüübilt suurtootmisele üleminekul.
Lehtmetalli prototüübi etapi mõistmine
Prototüüpimise eesmärk ja eelised
Prototüüpimine on lehtmetalli tootmises kriitilise tähtsusega samm. See võimaldab inseneridel ja disaineritel enne masstootmisele asumist kontseptsioone valideerida. Füüsilise mudeli loomise abil saavad meeskonnad tuvastada disainivigu, testida montaažiprotsesse ja tagada, et toode vastab funktsionaalsetele nõuetele. Prototüüpimine soodustab ka varajast koostööd disaini- ja tootmismeeskondade vahel, mis viib tõhusamate tootmistsükliteni.
Tootjad teatavad lehtmetallist komponentide prototüüpimisest mitmest mõõdetavast eelisest:
- Kiirem turule jõudmise aeg, kuna kiire prototüüpimine ja ettevõttesisesed tööriistad lühendavad kontseptsioonist esimese artiklini jõudmise tsüklit.
- Parem kulude prognoositavus tänu tõhusale pesastumisele ja materjalide optimeerimisele, mis vähendab praaki ja ühikuhinda.
- Järjepidev kvaliteet, mis saavutatakse kontrollitud vormimise ja automatiseeritud CNC-operatsioonide abil, mille tulemuseks on vähem ümbertöötlemist.
- Kvantitatiivsed kasud, näiteks madalamad praagimäärad, suurem esmase läbimise saagis ja märkimisväärne kulude kokkuhoid mastaabis.
- Varajane tagasiside toote disaini ja tootmise vahel, mis lihtsustab kokkupanekut ja vähendab omamise kogukulusid.
- Projekteerimislahenduste kiire valideerimine, mis vähendab ümberprojekteerimisi ja riske enne täismahus tootmist.
Prototüüpimine mitte ainult ei lihtsusta arendusprotsessi, vaid loob ka aluse vastupidavale ja kulutõhusale tootmisele.
Eduka prototüübi põhiomadused
Edukas lehtmetalli prototüüp näitab täpsust, funktsionaalsust ja valmistatavust. Prototüüp peab vastama projekteerimisspetsifikatsioonidele ja toimima reaalsetes tingimustes ettenähtud viisil. See peaks kajastama ka masstootmise piiranguid, sealhulgas materjalivalikut ja protsessivõimalusi. Meeskonnad hindavad prototüüpi kokkupaneku lihtsuse, vastupidavuse ja korduvuse osas. Hästi teostatud prototüüp annab selge ülevaate, võimaldades sujuvat üleminekut suuremahulisele tootmisele ja minimeerides kulukaid muudatusi protsessi hilisemas etapis.
Disaini optimeerimine tootmiskõlblikkuse tagamiseks
DFM-põhimõtete rakendamine lehtmetallile
Tootlikkusele orienteeritud disain (DFM) juhendab insenere lehtmetallist detailide loomisel, mis lihtsustavad tootmist ja vähendavad kulusid. Meeskonnad rakendavad DFM-põhimõtteid, et minimeerida ebavajalikku keerukust ja tagada, et iga detail toetab tõhusat valmistamist. Nad valivad standardsed materjalipaksused ja väldivad keerulisi painutusi, mis nõuavad spetsiaalseid tööriistu. Disainerid eelistavad ühtseid ava suurusi ja järjepidevaid painutusraadiusi. Need valikud aitavad tootjatel kasutada automatiseeritud seadmeid ja säilitada suurt läbilaskevõimet.
Insenerid kasutavad sageli järgmisi DFM-strateegiaid:
- StandardimineNad valivad hankeprotsessi sujuvamaks muutmiseks ja tarneaegade lühendamiseks ühiseid materjale ja mõõtmeid.
- LihtsustamineNeed kõrvaldavad mittevajalikud funktsioonid ja keskenduvad põhifunktsioonidele.
- Tolerantsi haldamineNad määravad realistlikud tolerantsid, mis vastavad seadmete võimalustele ja väldivad liigset täpsust.
- Monteerimise efektiivsusNad konstrueerivad osi nii, et neid oleks lihtne joondada ja ühendada, mis kiirendab kokkupanekut ja vähendab vigu.
Näpunäide: Projekteerimis- ja tootmismeeskondade varajane koostöö tagab, et DFM-i põhimõtted on kooskõlas olemasolevate seadmete ja tootmiseesmärkidega.
Hästi optimeeritud disain toetab korratavaid protsesse ja järjepidevat kvaliteeti. Meeskonnad saavutavad madalamad kulud ja kiiremad tootmistsüklid, seades algusest peale esikohale valmistatavuse.
Masstootmise tavalised kohandused
Prototüübilt masstootmisele üleminek nõuab mitmeid disainimuudatusi. Insenerid vaatavad prototüübid üle ja tuvastavad omadused, mis võivad takistada skaleeritavust. Nad muudavad disainilahendusi, et need sobiksid suuremahuliste protsesside ja automatiseeritud masinatega.
Levinumad kohandused hõlmavad järgmist:
-
Komplekssete geomeetriate vähendamine
Insenerid lihtsustavad kujundeid ja eemaldavad keerulisi detaile, mis aeglustavad stantsimist või painutustöid. -
Materjalide kasutamise optimeerimine
Meeskonnad kohandavad detailide paigutust, et maksimeerida lehe kasutamist ja minimeerida jäätmeid. Nad kasutavad pesastamistarkvara tõhusate lõigete planeerimiseks. -
Ühenduste ja kinnitusdetailide disaini täiustamine
Insenerid valivad standardsed kinnitusdetailid ja projekteerivad liitekohad automatiseeritud montaažiks. Nad väldivad kohandatud riistvara, mis suurendab kulusid. -
Tolerantside kohandamine tootmiseks
Meeskonnad määravad tolerantsid, mis vastavad masstootmise võimekusele. Nad väldivad kitsaid tolerantse, mis nõuavad käsitsi sekkumist. -
Pinnaviimistluse parandamine
Insenerid määravad viimistlusmaterjalid, mis sobivad lahtise töötlemisega, näiteks pulbervärvimine või tsingimine.
| Reguleerimine | Prototüübi etapp | Masstootmise etapp |
|---|---|---|
| Geomeetria keerukus | Detailne, paindlik | Lihtsustatud, standardiseeritud |
| Materjali kasutamine | Vähem optimeeritud | Väga optimeeritud |
| Kinnitusvahendite valik | Kohandatud või mitmekesine | Standardiseeritud |
| Tolerantsi spetsifikatsioon | Tihe, eksperimentaalne | Praktiline, teostatav |
| Pinna viimistlus | Manuaalne, mitmekesine | Automatiseeritud, järjepidev |
Märkus: Iga kohanduse eesmärk on tasakaalustada disaini eesmärki tootmise efektiivsusega. Meeskonnad vaatavad disainilahendused uuesti üle, et tagada nende vastavus tootmiseesmärkidele kvaliteeti ohverdamata.
Disaini optimeerimine ühendab loomingulisi kontseptsioone ja praktilist tootmist. Insenerid, kes keskenduvad tootmiskõlblikkusele, võimaldavad sujuvat üleminekut prototüübilt masstootmisele, toetades usaldusväärset toodangut ja kulutõhusat tegevust.
Materjalide valik ja hankimine lehtmetalli prototüübist masstootmiseni
Materjalide valimine prototüüpimiseks ja skaleerimiseks
Õige materjali valimine on eduka ülemineku alus lehtmetalli prototüübilt masstootmisele. Insenerid hindavad iga metalli töödeldavust, vastupidavust ja maksumust. Alumiinium, pehme teras ja roostevaba teras jäävad populaarseks valikuks tänu oma prognoositavale käitumisele vormimise ja lõikamise ajal. Materjali omadused mõjutavad otseselt tootmise efektiivsust ja kulusid. Meeskonnad optimeerivad sageli lehtmetalli paksust ja valivad standardsuurused, et vähendada jäätmeid ja lihtsustada tööriistade nõudeid.
Näpunäide: Materjalivalikute varajane hindamine aitab tootjatel vältida kulukaid muudatusi hilisemas protsessis.
Skaleeritavust mõjutavad peamised tegurid on järgmised:
- Iga metalli ainulaadsed omadused mõjutavad seda, kui hõlpsalt masinad neid töödelda saavad.
- Materjali valik määrab toote vastupidavuse ja üldise eluea.
- Sobivate materjalide valimine vähendab jäätmeid ja minimeerib spetsiaalsete tööriistade vajadust.
- Standardsete lehtsuuruste kasutamine toetab kulutõhusat ja skaleeritavat tootmist.
Suuremahulise tootmise hankimisstrateegiad
Tõhusad hankimisstrateegiad tagavad sujuva ülemineku masstootmisele. Hankemeeskonnad loovad suhteid usaldusväärsete tarnijatega, kes pakuvad järjepidevat kvaliteeti ja õigeaegset tarnimist. Nad peavad läbirääkimisi hulgihindade üle ja kindlustavad lepingud suuremahuliste tellimuste puhul. Tootjad eelistavad tarnijaid, kes pakuvad iga partii jälgitavust ja sertifitseerimist. Tugev hankimisplaan sisaldab varuvariante võimalike katkestuste lahendamiseks.
| Hankestrateegia | Kasu |
|---|---|
| Hulgiostmine | Vähendab ühikuhinda |
| Tarnijate auditid | Tagab ühtlase kvaliteedi |
| Lepingulised kokkulepped | Tagab stabiilse varustuse |
| Materjali jälgitavus | Toetab kvaliteedi tagamist |
Hästi planeeritud hankimisviis toetab kogu lehtmetalli prototüübi tootmisprotsessi kuni masstootmiseni. Meeskonnad peavad kinni tootmisgraafikutest ja kvaliteedistandarditest, valides õiged partnerid ja materjalid.
Lehtmetalli prototüüpidest masstootmiseni protsesside planeerimine ja tööriistad
Üleminek käsitsimeetoditelt automatiseeritud meetoditele
Tootjad alustavad prototüübi etapis sageli käsitsiprotsessidega. Oskuslikud tehnikud lõikavad, painutavad ja panevad osi käsitsi kokku. See lähenemisviis võimaldab paindlikkust ja kiireid muudatusi. Nõudluse kasvades võivad käsitsimeetodid aga kiirust ja järjepidevust piirata.
Automatiseerimine muudab tootmiskeskkonda. Masinad võtavad üle korduvad ülesanded, vähendades vajadust pideva inimsekkumise järele. Automatiseeritud laadijad ja mahalaadijad hoiavad masinad viivitusteta töös. Koostöörobotid ehk kobotid tegelevad presside hooldamise ja komplekteerimise ning paigutamisega. Need robotid töötavad tõhusalt ega vaja pause, mis võimaldab tootmisel ööpäevaringselt jätkuda.
Automatiseerimine toob lehtmetalli prototüübist masstootmisse jõudmise teekonnal mitmeid olulisi eeliseid:
- Automaatsed laadurid ja mahalaadijad hoiavad masinaid täis, välistades käsitsi laadimise viivitused.
- Kobotid täidavad korduvaid ülesandeid, näiteks montaaži ja presside hooldamist, ilma seisakuteta.
- Vähendatud käsitsi teisaldamine minimeerib inimeste väsimust ja vigu.
- Automatiseeritud tööriistavahetus ja robotiseeritud painutamine suurendavad täpsust ja kiirust.
- Kiired osanumbrite vahetused parandavad paindlikkust ja skaleeritavust.
- Järjepidevad tsükliajad ja lühemad tarneajad tulenevad prognoositavatest automatiseeritud protsessidest.
- Ettevõttesisesed tehnilised meeskonnad optimeerivad robotprogramme, säästes aega ja kulusid.
Automatiseerimine võimaldab tootjatel kiiresti laieneda, säilitades samal ajal kõrge kvaliteedi ja töökindluse.
Tööriistade ja seadmete kaalutlused
Tööriistad mängivad prototüübilt masstootmisele üleminekul olulist rolli. Prototüüpimise ajal kasutavad meeskonnad sageli paindlikke või modulaarseid tööriistu. Need tööriistad toetavad kiireid muudatusi ja väikeseid partiisid. Tootmise ulatuse kasvades investeerivad tootjad spetsiaalsetesse tööriistadesse, mis on loodud suuremahuliseks toodanguks.
Õigete seadmete valimine tagab tõhusa ja usaldusväärse töö. CNC-masinad, laserlõikurid ja automatiseeritud painutuspressid on masstootmises hädavajalikud. Need masinad pakuvad täpseid lõikeid ja painutusi, toetades kitsaid tolerantse ja korduvaid tulemusi. Kiirvahetusega tööriistasüsteemid võimaldavad operaatoritel vahetada osade numbreid minimaalse seisakuajaga.
Tootjad arvestavad ka oma tööriistade eluea ja hooldusvajadustega. Kvaliteetsed stantsid ja stantsid vähendavad kulumist ja pikendavad tootmistsüklit. Regulaarsed hooldusgraafikud hoiavad ära ootamatud rikkeid ja tagavad liinide sujuva töö.
| Tööriistade tüüp | Prototüübi etapp | Masstootmise etapp |
|---|---|---|
| Modulaarsed/paindlikud tööriistad | Toetage kiireid muudatusi | Ei sobi suure mahutavusega |
| Spetsiaalne tööriistakomplekt | Harva kasutatud | Tõhususe seisukohalt oluline |
| Kiirvahetussüsteemid | Valikuline | Soovitatav |
Hoolikas planeerimine ja investeerimine õigetesse tööriistadesse ja seadmetesse tagavad sujuva ülemineku lehtmetalli prototüübilt masstootmisele. See lähenemisviis toetab ühtlast kvaliteeti, kiiremaid tsükliaegu ja kulutõhusat skaleerimist.
Kvaliteedikontroll ja testimine prototüübist tootmiseni
Järjepidevuse kontrolliprotokollid
Kvaliteedikontroll on usaldusväärse lehtmetalli tootmise selgroog. Meeskonnad kehtestavad kontrolliprotokollid, mis säilitavad järjepidevuse prototüübist masstootmiseni. Nad ei tugine kontrollide puhul fikseeritud ajaintervallidele. Selle asemel kasutavad nad partiide suurustele kohandatud statistilisi valimiplaane. Suured tootmispartiid, näiteks 100 000 detaili, muudavad 100% kontrolli ebapraktiliseks. Insenerid valivad uurimiseks väikese, statistiliselt kehtiva valimi. Valimi suurust ja vastuvõtukriteeriume juhivad standardid nagu ANSI/ASQ Z1.4-2008 ja vastuvõetavad kvaliteeditasemed (AQL).
Kontrollimine toimub mitmes põhietapis:
- Toorainete vastuvõtt
- Tootmise käigus kindlaksmääratud etapid
- Lõplikud kontrollid enne pakendamist ja kohaletoimetamist
Kui inspektorid leiavad proovis defekte, võivad nad kogu partii tagasi lükata või teostada täieliku kontrolli. See pidev lähenemisviis tagab kogu protsessi vältel kõrge kvaliteedi.
| Kontrolli etapp | Eesmärk |
|---|---|
| Tooraine kättesaamine | Kontrollib materjali kvaliteeti |
| Protsessisisesed kontrollid | Tuvastab varajased tootmisprobleemid |
| Lõplik ülevaatus | Kinnitab valmisdetaili kvaliteeti |
Masstootmise testimisprotseduurid
Testimisprotseduurid arenevad koos tootmismahtudega. Prototüüpimise ajal keskenduvad meeskonnad funktsionaalsetele ja mõõtmete kontrollidele. Masstootmises võetakse kasutusele rangemad ja standardiseeritud testid. Tehnikud kasutavad kriitiliste mõõtmete kontrollimiseks kalibreeritud mõõteseadmeid ja automatiseeritud mõõtesüsteeme. Pinna viimistlust, tugevust ja montaaži sobivust hinnatakse süstemaatiliselt.
Tootjad dokumenteerivad jälgitavuse tagamiseks kõik testitulemused. Nad kasutavad statistilist analüüsi trendide jälgimiseks ja võimalike probleemide tuvastamiseks. Kui partii ei vasta standarditele, võetakse kohe parandusmeetmed. See ennetav lähenemisviis toetab järjepidevat kvaliteeti ja vähendab defektide klientideni jõudmise ohtu.
Näpunäide: Pidev jälgimine ja dokumenteerimine aitavad meeskondadel säilitada kõrgeid standardeid ja masstootmise keskkondades esinevate kõrvalekalletega kiiresti tegeleda.
Lehtmetalli tootmise suurendamine
Tootlikkuse suurendamise sammud
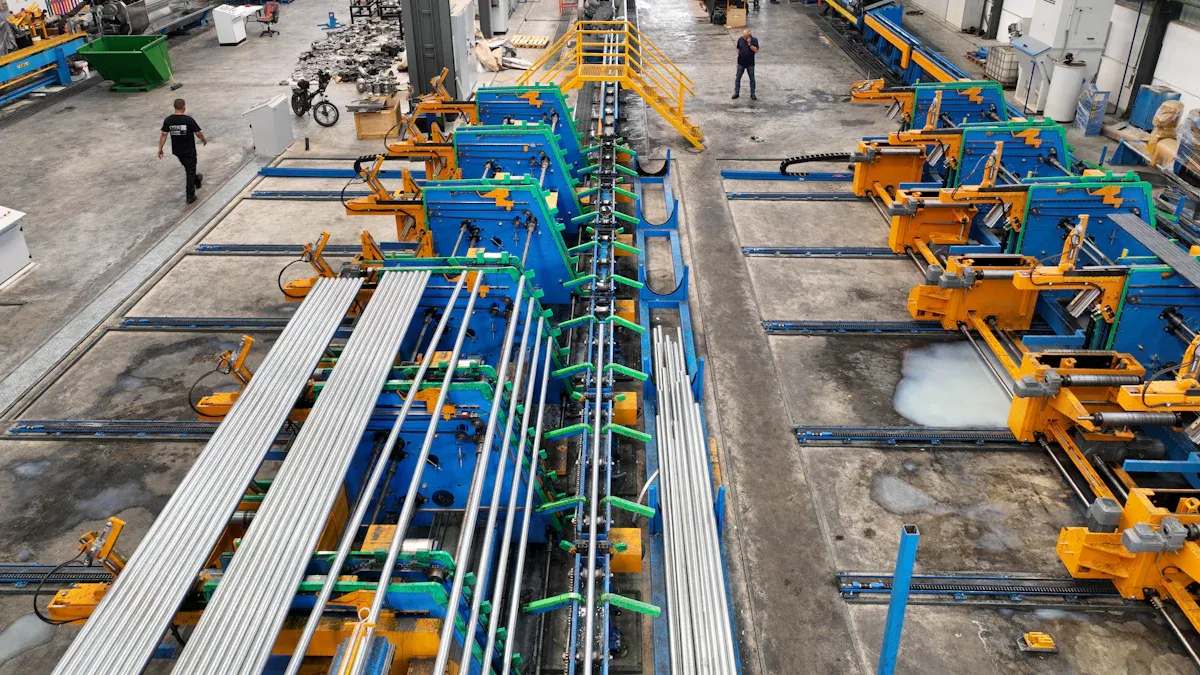
Tootjad suurendavad toodangut struktureeritud lähenemisviisi järgides. Esmalt hindavad nad praegust tootmisvõimsust ja tuvastavad kitsaskohad. Seejärel võtavad tootmismeeskonnad kasutusele lisavahetusi või pikendavad tööaega. Nad uuendavad masinaid ja investeerivad automatiseerimisse, et suurendada tõhusust. Operaatorid saavad koolitust uute seadmete ja protsesside käsitsemiseks. Kvaliteedikontrolli meeskonnad jälgivad toodangut, et tagada standardite kõrge tase.
Tüüpiline käivitusprotsess hõlmab järgmist:
- Võimsuse hindamine ja planeerimine
- Seadmete uuendamine ja automatiseerimine
- Tööjõu koolitus ja jaotamine
- Täiustatud kvaliteedikontroll
- Partiide suuruse järkjärguline suurendamine
Märkus: Etapidine tootmise suurendamine vähendab vigade ohtu ja säilitab toote järjepidevuse üleminekul lehtmetalli prototüübilt masstootmisele.
Tarneahelate ja logistika haldamine
Tõhus tarneahela juhtimine toetab suuremahulist tootmist. Hankemeeskonnad kindlustavad usaldusväärsed tooraine tarnijad. Nad loovad selged suhtluskanalid viivituste vältimiseks. Logistikajuhid koordineerivad tarneid vastavalt tootmisgraafikutele. Laosüsteemid jälgivad materjalide kasutamist ja hoiatavad meeskondi, et nad telliksid uuesti, kui varud hakkavad otsa saama.
Hästi organiseeritud tarneahel tagab:
- Materjalide õigeaegne kohaletoimetamine
- Vähendatud tootmisseisakud
- Täpne varude jälgimine
- Kiire reageerimine turu nõudlusele
Tootjad, kes haldavad logistikat tõhusalt, saavad oma tegevust sujuvalt laiendada ja klientide ootusi täita.
Lehtmetalli prototüübist masstootmiseni kulude haldamine
Kulude kontrollimine ülemineku ajal
Prototüübilt masstootmisele üleminekul on kulude kontroll endiselt esmatähtis. Meeskonnad jälgivad kulusid igas etapis. Nad jälgivad materjalide kasutamist, töötunde ja masinaaega. Kulutegurite varajane tuvastamine aitab vältida eelarve ületamist. Insenerid vaatavad sageli prototüübi protsessi üle, et märgata ebatõhusust. Nad kohandavad töövooge, et vähendada jäätmeid ja parandada tootlikkust.
Projektijuhid määravad iga etapi jaoks selged eelarved. Nad kasutavad kulude jälgimise tarkvara, et võrrelda tegelikke kulutusi prognoosidega. Regulaarsed ülevaated hoiavad projekti eesmärgipärasena. Meeskonnad peavad tarnijatega läbirääkimisi ka paremate hindade üle, kui tellimuste maht suureneb. Ette planeerides väldivad nad viimase hetke muudatusi, mis võivad kulusid suurendada.
Näpunäide: Varajane koostöö inseneri-, hanke- ja tootmismeeskondade vahel tagab parema nähtavuse kulude osas ja vähendab üllatusi.
Kulutõhusa masstootmise strateegiad
Tootjad kasutavad masstootmise taskukohase hinnaga hoidmiseks mitmeid strateegiaid. Nad standardiseerivad komponente ja protsesse, et lihtsustada hankimist ja kokkupanekut. Materjalide hulgiostmine tagab sageli madalamad hinnad. Automatiseerimine vähendab käsitsitööd ja minimeerib vigu, mis säästab aja jooksul raha.
Levinud kulude kokkuhoiu strateegiate võrdlus:
| Strateegia | Kasu |
|---|---|
| Standardimine | Vähendab keerukust |
| Hulgiostmine | Vähendab materjalikulusid |
| Automatiseerimine | Vähendab tööjõukulusid |
| Lean-tootmine | Minimeerib jäätmeid |
Meeskonnad investeerivad ka seadmete ennetavasse hooldusse. Hästi hooldatud masinad töötavad tõhusalt ja vähendavad kulukaid seisakuid. Pideva täiustamise programmid aitavad tuvastada uusi säästuvõimalusi. Nendele strateegiatele keskendudes saavutavad tootjad usaldusväärse ja kulutõhusa tootmise ulatuslikult.
Lehtmetalli prototüüpidest masstootmiseni jõudmise levinumad väljakutsed ja lahendused
Tüüpilised takistused laienemisel
Lehtmetalli prototüübilt masstootmisele üleminekul seisavad tootjad sageli silmitsi mitmete takistustega. Tootmismeeskonnad võivad toormaterjalide või protsesside seadistuste erinevuste tõttu silmitsi seista ebaühtlase detailide kvaliteediga. Seadmete piirangud võivad piirata läbilaskevõimet, eriti kui vanematel masinatel on raskusi suurenenud nõudlusega sammu pidamisega. Tarneahela katkestused aeglustavad mõnikord oluliste materjalide saabumist. Tööjõu oskused ei pruugi vastata automatiseeritud süsteemide nõuetele, mis viib aeglasema kohanemiseni. Projekteerimis- ja tootmismeeskondade vahelised suhtluslüngad võivad põhjustada arusaamatusi spetsifikatsioonide või tolerantside osas.
Märkus: Nende probleemide varajane tuvastamine aitab tootjatel vältida kulukaid viivitusi ja säilitada projekti hoogu.
| Väljakutse | Mõju |
|---|---|
| Kvaliteedivariatsioonid | Suurem ümbertöötlemine |
| Varustuse kitsaskohad | Vähendatud väljund |
| Tarneahela probleemid | Tootmisviivitused |
| Tööjõu oskuste puudujääk | Madalam efektiivsus |
| Suhtlusbarjäärid | Spetsifikatsioonivead |
Praktilised lahendused sujuva ülemineku jaoks
Meeskonnad rakendavad praktilisi lahendusi nende takistuste ületamiseks ja sujuva ülemineku tagamiseks lehtmetalli prototüübilt masstootmisele. Nad standardiseerivad protsesse ja investeerivad operaatorite koolitusprogrammidesse. Seadmete uuendamine ja automatiseerimise kasutuselevõtt parandab järjepidevust ja kiirust. Tootjad loovad tugevad tarnijasuhted, et tagada usaldusväärne materjalivoog. Regulaarsed valdkondadevahelised koosolekud soodustavad osakondade vahelist selget suhtlust. Kvaliteedikontrollisüsteemid, näiteks statistiline protsessikontroll, jälgivad toodangut ja avastavad defektid varakult.
- Protseduuride standardiseerimine
- Investeeringud automatiseerimisse
- Tarnijatega partnerlussuhted
- Tööjõukoolitus
- Täiustatud kvaliteedikontroll
Need strateegiad võimaldavad tootjatel tootmist tõhusalt laiendada ja järjepidevaid tulemusi saavutada. Teekond lehtmetalli prototüübist masstootmiseni muutub prognoositavamaks ja kulutõhusamaks.
Tootjad saavutavad edu disainide täiustamise, optimaalsete materjalide valimise, protsesside planeerimise ja tugeva kvaliteedikontrolli rakendamise kaudu. Meeskonnad peaksid investeerima automatiseerimisse, koolitama töötajaid ja looma tugevad tarnijatega suhted.
Hoolikas planeerimine ja pidev täiustamine tagavad sujuva ülemineku ja usaldusväärsed tulemused.
KKK
Milline on tüüpiline prototüübilt masstootmisele ülemineku aeg?
Teostusajad varieeruvad projekti ulatusest olenevalt. Enamik tootjaid viib ülemineku lõpule nelja kuni kaheksa nädala jooksul pärast prototüübi valmimist ja materjalide saadavuse kinnitamist.
Kuidas automatiseerimine parandab lehtmetalli masstootmist?
Automatiseerimine suurendab tootmise kiirust ja järjepidevust. Masinad saavad hakkama korduvate ülesannetega, mis vähendab vigu ja tagab ühtlase kvaliteedi suurte partiide puhul.
Millised materjalid sobivad nii prototüüpide loomiseks kui ka masstootmiseks lehtmetalli töötlemisel?
Alumiinium, pehme teras ja roostevaba teras pakuvad suurepärast töödeldavust ja vastupidavust. Need materjalid toetavad tõhusat prototüüpimist ja on hästi skaleeritavad suuremahuliseks tootmiseks.