


Kuidas materjali ja masina sätted mõjutavad laserlõikuse tolerantsi
Täpsus määrab edu Laserlõikussisse Lehtmetalli valmistamineTööstusharu uuringud näitavad, et umbes 90% toimingutest saavutab tolerantsi ±0,1 mm, nagu on nähaMingli metall Juhtumiuuring 500 HVAC-klambriga. Laserlõikus tagab korduva täpsuse, ületades traditsioonilist stantsimist ja tagades usaldusväärsed tulemused nõudlikes rakendustes.
Peamised järeldused
- Täpsete lõigete ja ühtlase ±0,1 mm tolerantsi saavutamiseks valige oma laseri võimsusele vastav õige lehtmetalli tüüp ja paksus.
- Seadista laseri võimsus, lõikekiirus ja teravustamine hoolikalt, et tasakaalustada kuumust ja kiirust, tagades puhtad servad ja täpsed mõõtmed.
- Hoidke oma lasermasinat regulaarselt kalibreerimise, ülevaatuste ja kvaliteedikontrolli abil, et lõiketäpsus oleks usaldusväärne ja korratav.
Materjalitegurid lehtmetalli töötlemisel laserlõikusel
Lehtmetalli tüüp
Lehtmetalli tüüp mängib laserlõikuse saavutatava tolerantsi määramisel olulist rolli. Erinevatel metallidel, nagu teras, alumiinium ja roostevaba teras, on ainulaadsed füüsikalised omadused, nagu peegelduvus, soojusjuhtivus ja pinna siledus. Need omadused mõjutavad laseri ja materjali vahelist suhtlust, mis omakorda mõjutab lõikamise täpsust. Näiteks fiiberlaserlõikustehnoloogia abil saab saavutada tolerantse kuni ±0,1 mm, mis võimaldab toota väga detailseid detaile ilma täiendava viimistluseta. Laseri võimsus peab aga vastama lehtmetalli paksusele ja tüübile. Õhemad metallid (kuni 6 mm) vajavad vähem võimsust, paksemad metallid aga suuremat võimsust, et vältida kuumenemist ja säilitada kvaliteeti. Õige lehtmetalli tüübi valimine ja laseri sätete vastav reguleerimine tagab laserlõikusel ühtlased ja suure täpsusega tulemused. Lehtmetalli valmistamine.
Paksus ja tasasus
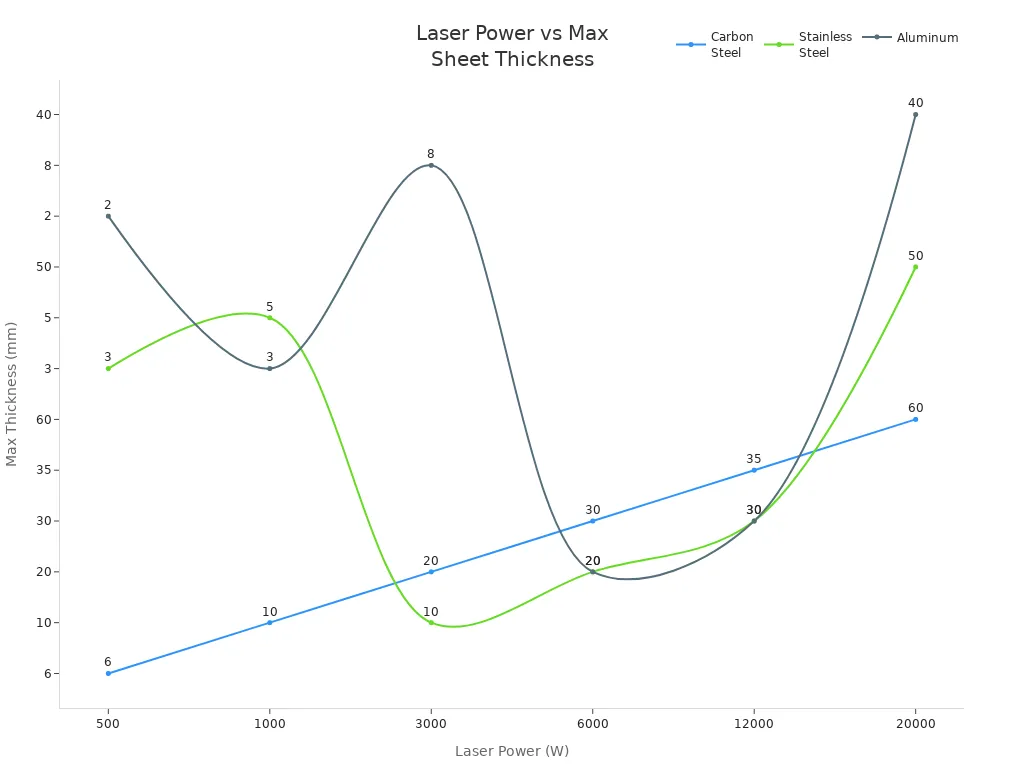
Lehtmetalli paksusel on otsene mõju laserlõikuse täpsusele. Paksemad materjalid nõuavad täpsuse säilitamiseks suuremat laservõimsust ja optimeeritud parameetreid, samas kui õhemad lehed võimaldavad peenemaid ja detailsemaid lõikeid minimaalsete kuumusest mõjutatud tsoonidega. Järgmises tabelis on kokku võetud materjali tüübi, paksuse, soovitatava laservõimsuse ja täpsuse mõju vaheline seos:
| Materjali tüüp | Paksuse vahemik (mm) | Soovitatav laservõimsus (W) | Täpsuse mõju |
|---|---|---|---|
| Õhukesed teraslehed | 0,5–6 | 1000–2000 | Täpsed ja puhtad lõiked minimaalsete kuumustsoonidega |
| Keskmise suurusega terasplaadid | 4–12 | 2000–4000 | Säilitab täpsuse optimeeritud sätetega |
| Paksud terasplaadid | 13–20 | 4000–6000 | Sügavamale tungimiseks on vaja suuremat võimsust |
| Õhukesed alumiiniumlehed | 0,5–3 | 1000–2000 | Suur täpsus, minimaalne moonutus |
| Keskmise suurusega alumiinium | 4–8 | 2000–4000 | Peegelduvuse tõttu on vaja suuremat võimsust |
| Paks alumiinium | 9–15 | 4000+ | Nõuab kvaliteetsete lõigete jaoks võimsaid lasereid |
| Õhuke roostevaba teras | 0,5–3 | 1000–2000 | Täpsed lõiked on saavutatavad |
| Keskmise suurusega roostevaba teras | 4–8 | 2000–4000 | Puhtad ja siledad lõiked |
| Paks roostevaba teras | 9–20 | 4000–6000 | Õige läbitungimine ja serva kvaliteet |
Tasasus on sama oluline. Isegi väike lainelisus või moonutus võib laserkiire fookuspunkti nihutada, põhjustades mõõtmete ebatäpsusi. Mahtuvuslikud kõrgusandurid suudavad väiksemaid kõrguse muutusi kohaneda, kuid liigne moonutus ületab nende piirid, mille tulemuseks on halb lõikekvaliteet ja aeglasem kiirus. Valtsimisest ja jahutamisest tulenevad sisemised pinged võivad põhjustada detailide deformeerumist lõikamise ajal või pärast seda. Operaatorid aeglustavad nende probleemide lahendamiseks sageli protsessi, mis suurendab kulusid. Nõuetekohased tasandusseadmed ja pingete maandamise meetodid aitavad säilitada tasasust ja tagada täpse ja tõhusa laserlõikuse. Lehtmetalli valmistamine.
Näpunäide: Tasasus tagab, et leht asetseb ühes tasapinnas, võimaldades laserkiirel säilitada ühtlast fookust ja positsioneerimist. Halb tasasus põhjustab ebaühtlast lõikelaiust, joondamata joondust ja vähendab korduvust.
Pinna kvaliteet ja katted
Pinna kvaliteet, eriti siledus, mõjutab otseselt laserlõikuse täpsust. Siledam pind võimaldab laseril täpsemalt lõigata, saavutades sageli keskmise karedusastme (Ra) umbes 0,1 μm. See kõrge siledusaste toetab kitsamaid tolerantse, tavaliselt umbes ±0,10 mm. Katted ja pinnatöötlused, näiteks kuumtöötlus, värvimine või kaitsekihid, võivad aga muuta seda, kuidas materjal laserenergiat neelab. Need töötlused võivad parandada korrosioonikindlust, kuid võivad muuta ka lõikekäitumist, mõjutades pinna neeldumist või termilisi omadusi. Selle tulemusena võivad katted mõjutada nii lõigatud osade mõõtmete täpsust kui ka pinnaviimistlust. Operaatorid peavad protsessi seadistamisel neid tegureid arvesse võtma, et tagada soovitud tolerantsi saavutamine.
Peegeldusvõime ja soojusjuhtivus
Peegeldusvõime ja soojusjuhtivus on kaks materjali omadust, mis mõjutavad oluliselt laserlõikuse täpsust.
- Tugevalt peegeldavad metallid, nagu alumiinium, vask ja messing, neelavad vähem laserenergiat, vähendades lõikamise efektiivsust ja täpsust.
- Suur peegelduvus võib laserkiire energiat tagasi optikasse peegeldada, mis võib seadmeid kahjustada ja efektiivset võimsust vähendada.
- Siledam pind ja madalam takistus suurendavad peegelduvust, muutes täpsete lõigete tegemise keerulisemaks.
- Lühema lainepikkusega (~1,07 µm) kiudlaserid parandavad peegeldavate metallide neeldumist, tõstes seeläbi lõikekvaliteeti.
- Katete, näiteks alumiiniumi mustamine, pealekandmine vähendab peegelduvust ja parandab laserkiire neeldumist.
- Lõikeparameetrite optimeerimine ja abigaaside, näiteks lämmastiku või hapniku kasutamine aitab hallata peegelduvust ja kaitsta optikat.
Soojusjuhtivus mängib samuti olulist rolli. Suure soojusjuhtivusega materjalid, näiteks alumiinium, juhivad soojuse kiiresti lõiketsoonist eemale. See nõuab rohkem energiat ja hoolikat parameetrite reguleerimist, et vältida defekte, nagu dross või soojuspaisumine. Seevastu madala soojusjuhtivusega materjalid koondavad soojuse lõikeserva lähedale, mis võib ebaõige käsitsemise korral põhjustada deformatsiooni või pragunemist. Kiire fookuse, lõikekiiruse ja abigaasi voolu reguleerimine aitab kontrollida soojuse jaotumist ning tagab puhtad ja täpsed lõiked.
Märkus: Nii peegeldusvõime kui ka soojusjuhtivuse mõistmine võimaldab operaatoritel valida õiged laseri seadistused ja saavutada järjepidevaid, kvaliteetseid tulemusi.
Masina sätted ±0,1 mm tolerantsi saavutamiseks
Laseri võimsus ja lõikekiirus
Laseri võimsus ja lõikekiirus moodustavad laserlõikuse täpsuse selgroo. Lehtmetalli valmistamineOperaatorid peavad valima õige kombinatsiooni, et saavutada kitsad tolerantsid. Laseri võimsus määrab, kui paksu materjali masin lõigata suudab, ning mõjutab lõikelaiust, pinnaviimistlust ja kuummõjutsooni suurust. Lõikekiirus mõjutab serva kvaliteeti ja defektide tekkimise ohtu.
- Kiudlaserite võimsus jääb vahemikku 500 vatti kuni mitu kilovatti. 1 kW laser suudab lõigata kuni 12 mm paksust süsinikterast, samas kui 4 kW laser saab hakkama kuni 25 mm paksuse pehme terasega.
- Tüüpilised lõikekiirused ±0,1 mm tolerantsi säilitamiseks jäävad vahemikku 10–20 meetrit minutis, olenevalt materjalist ja paksusest.
- Suurem laservõimsus võimaldab lõigata paksemaid materjale, kuid suurendab üle sulamise ja suurema kuumusest mõjutatud tsooni ohtu, kui seda ei tasakaalustata kiirusega.
- Liiga suur lõikekiirus võib põhjustada mittetäielikku läbitungimist, sädemeid ja halba servakvaliteeti. Liiga aeglane kiirus põhjustab üle sulamist, laiemaid lõikeid ja liigset põlemist.
| Lõikamismeetod | Tüüpiline tolerantsivahemik (mm) |
|---|---|
| Laserlõikus | ±0,05 kuni ±0,1 |
| Veejoa lõikamine | ±0,03 kuni ±0,08 |
| Plasmalõikus | ±0,5 kuni ±1,5 |
| Mehaaniline lõikamine | ±0,1 kuni ±0,5 |
Laserlõikus Lehtmetalli valmistamine saavutab nende parameetrite tasakaalustamise abil kitsad tolerantsid. Operaatorid peavad stabiilsete ja kvaliteetsete lõigete tagamiseks säilitama ka õige fookuse ja abigaasi rõhu. See hoolikas kontroll minimeerib termilisi efekte ja tagab detailide mõõtmete täpse replikatsiooni.
Näpunäide: Defektide vältimiseks ja täpsuse säilitamiseks reguleerige laseri võimsust ja kiirust alati materjali paksuse ja tüübi järgi.
Fookus ja kiire kvaliteet
Laserkiire fookus mängib lõikamise täpsuse tagamisel kriitilist rolli. Läätsed ja peeglid koondavad laserkiire väikesesse, intensiivsesse kohta. See fokuseeritud energia sulatab või aurustab metalli kokkupuutepunktis, tekitades puhta ja kitsa lõike. Õige fookus tagab minimaalse lõikelaiuse ja siledad servad. Kui fookus on paigast ära, muutub lõige laiemaks, konarlikumaks ja vähem täpseks.
Eksperimentaalsed uuringud näitavad, et fookuse joondamine läätse nominaalse fookuskaugusega tekitab kõige kitsama lõikepilu, eriti õhukeste lehtmetallide puhul. Paksemate materjalide puhul võib optimaalne fookusasend nihkuda, seega peavad operaatorid seda vastavalt kohandama. Fokuseeritud kiire intensiivsus ja asend mõjutavad ka pinna kvaliteeti, sealhulgas triibumustreid ja karedust.
Kiire kvaliteet, mida mõõdetakse kiire kvaliteediteguriga (M²), määrab, kui täpselt laser suudab fokuseerida. Madalam M² väärtus tähendab paremat kiire kvaliteeti. Kõrge kiire kvaliteet võimaldab:
- Väiksemad ja intensiivsemad laigud täpsete lõigete jaoks.
- Minimaalne lõikelaius ja kuumusest mõjutatud tsoonid.
- Kiirem lõikekiirus ilma kvaliteeti ohverdamata.
- Puhtamad servad, mis vähendab järeltöötluse vajadust.
- Järjepidev jõudlus erineva paksusega materjalide puhul.
Laserlõikuses ±0,1 mm tolerantsi saavutamiseks on oluline säilitada kõrge kiirekvaliteet õige süsteemi projekteerimise ja regulaarse joondamise abil. Lehtmetalli valmistamine.
Juhtimissüsteemi täpsus
Kaasaegsed laserlõikusmasinad tuginevad täpsete tolerantside saavutamiseks ja säilitamiseks täiustatud juhtimissüsteemidele. Need süsteemid haldavad laserkiire fookust, väljundvõimsust, lõikekiirust ja pea asendit suure täpsusega. Automatiseeritud andurid ja kvaliteetne optika aitavad kompenseerida materjali paksuse ja tasasuse erinevusi, vähendades mõõtmete vigu ja termilist moonutust.
Täppisjuhtimissüsteemide peamised omadused on järgmised:
- Reaalajas jälgimine ja automaatne kõrguse reguleerimine materjali ebajärjekindlusega kohanemiseks.
- Täiustatud tarkvaratööriistad, mis täpsustavad lõiketeid, minimeerides ebavajalikke liigutusi ja termilist pinget.
- Automatiseeritud andurid, mis säilitavad ühtlase kiire kvaliteedi ja joonduse.
- Automaatika ja tehisintellekti integreerimine robotiseeritud materjalikäitluseks, dünaamiliseks parameetrite reguleerimiseks ja ennustavaks hoolduseks.
Tehisintellekt võimaldab nüüd lõikeparameetreid reaalajas optimeerida materjali omaduste põhjal. See kohanemisvõime parandab lõikekvaliteeti ja vähendab vigu. Tehisintellektil põhinev ennustav hooldus jälgib ka masina seisundit, ennetades rikkeid ja tagades tipptasemel efektiivsuse.
Märkus: Järjepidev juhtimissüsteemi täpsus tagab korduvad ja ühtlased lõiked täpsusega ±0,1 mm, isegi keerukate konstruktsioonide puhul.
Hooldus ja kalibreerimine
Regulaarne hooldus ja kalibreerimine on laserlõikustööde kõrge täpsuse säilitamiseks üliolulised. Isegi parimad masinad kaotavad täpsuse ilma korraliku hoolduseta. Operaatorid peaksid järgima ranget hooldusgraafikut, et vältida joondusvigu, komponentide kulumist ja süsteemivigu.
| Hoolduse aspekt | Soovitus / sagedus |
|---|---|
| Kiire joondamine | Sagedane ümberjoondamine, eriti erinevate kujude puhul; kasutage joondustööriistu täpsuse saavutamiseks ±0,01 mm |
| Tarkvarauuendused ja kalibreerimine | Regulaarne kalibreerimine; kontrollige värskendusi iga 3 kuu tagant |
| Määrimine | Määrige juhikuid ja kruvisid iga 50–100 töötunni järel |
| Filtri vahetamine | Vahetage õhufiltreid iga 200 töötunni järel või vastavalt soovitusele |
| Elektrikontroll | Visuaalne kontroll iga 6 kuu tagant koos funktsionaalse testimisega |
Tõhusad hooldusmeetodid hõlmavad järgmist:
- Kontrollige ja puhastage optikat (peegleid ja läätsesid) sobivate lahuste ja ebemevabade lappidega.
- Jälgige jahuti jõudlust ja kasutage lisandite vältimiseks deioniseeritud vett.
- Vahetage õhufiltrid välja ja kontrollige väljalaskesüsteemi ummistuste suhtes.
- Kalibreerige laseri joondust regulaarselt, järgides tootja juhiseid.
- Hoidke tarkvara ja püsivara ajakohasena.
- Planeerige professionaalne hooldus, et tuvastada ja lahendada keerulisi probleeme.
Operaatorid peaksid pidama ka üksikasjalikke hooldusdokumente ja jälgima masina logisid probleemide varajaseks avastamiseks. Need sammud tagavad, et laserlõikus Lehtmetalli valmistamine vastab pidevalt tolerantsi standardile ±0,1 mm.
Praktilised strateegiad järjepideva täpsuse saavutamiseks
Materjali valiku parimad tavad
Õige materjali valimine on laserlõikuse täpsuse alus. Operaatorid peaksid arvestama mitme teguriga:
- Valige metalli tüüp vastavalt projekti vajadustele. Roostevabast terasest, alumiiniumist, messingist ja vasest on igaühel soovituslikud paksusevahemikud suure täpsusega tööks.
- Valige materjali paksus vastavalt masina võimalustele. Paksemad metallid vajavad suuremat laservõimsust ja võivad vähendada täpsust.
- Joondage laseri võimsus materjali paksusega. Paksemate lehtede puhul on puhta lõike saavutamiseks vaja suuremat võimsust.
- Hinnake projekti nõudeid. Konstruktsiooniosad võivad vajada paksemaid materjale, samas kui keerukate konstruktsioonide puhul on kasulikud õhemad lehed.
- Arvesta soovitud viimistlusega. Õhemad materjalid annavad sageli siledamad servad ja vajavad vähem järeltöötlust.
- Erineva paksusega prototüüp, et tasakaalustada vastupidavust ja detailitäpsust.
- Konkreetsete rakenduste jaoks parimate valikute tegemiseks konsulteerige spetsialistidega.
±0,1 mm tolerantsi saavutamiseks peaksid operaatorid valima ühtlase koostise ja sobiva paksusega materjalid, ideaaljuhul kuni 2,0 mm. Laseri võimsuse ja lõikekiiruse reguleerimine iga materjalitüübi jaoks parandab tulemusi veelgi.
Masina seadistuse optimeerimine
Täpne masina seadistus tagab laserlõikusel ühtlased tulemused Lehtmetalli valmistaminePeamised sammud hõlmavad järgmist:
- Täpse positsioneerimise tagamiseks kalibreerige lasergeneraator ja liikumissüsteem.
- Hooldage jahutus-, gaasi- ja elektrisüsteeme, et vältida jõudluse langust.
- Reguleerige lõikeparameetreid – võimsust, kiirust, düüsi tüüpi ja gaasirõhku – vastavalt materjalile ja paksusele.
- Kasutage täiustatud disainitarkvara intelligentseks pesastamiseks ja täpsete lõiketeede loomiseks.
- Koolitage operaatoreid parimate tavade ja masina nüansside osas.
- Kontrollige masinaid regulaarselt ja kasutage kvaliteedikontrolli vahendeid probleemide varajaseks avastamiseks.
Automatiseeritud tööriistad ja simulatsioonitarkvara aitavad ennustada ja ennetada vigu, samas kui regulaarsed kontrollid hoiavad masinad nõutavate tolerantside piires.
Kvaliteedikontrolli ja inspekteerimismeetodid
Kvaliteedikontroll kinnitab, et iga osa vastab rangetele standarditele. Tõhusate meetodite hulka kuuluvad:
- Kiireks kontrolliks kasutage nihikuid ja mikromeetreid.
- Kriitiliste mõõtmete mõõtmiseks kasutage koordinaatmõõtemasinaid (CMM).
- Profiili kiireks kontrollimiseks kasutage optilisi võrdlusseadmeid või 2D-nägemissüsteeme.
- Rakendage suuremahuliseks tootmiseks spetsiaalseid mõõdikuid.
| Kontrolli tööriist | Tüüpiline täpsus | Parim kasutusjuhtum |
|---|---|---|
| Nihikud/mikromeetrid | ±0,02 mm ~ ±0,05 mm | Igapäevased kontrollid |
| KMM | ≤±0,005 mm | Komplekssed, kriitilised mõõtmed |
| Optiline võrdlusaparaat/2D | ±0,01 mm ~ ±0,02 mm | Kiire kontuuri ja profiili kontroll |
| Spetsiaalsed mõõdikud | Varieerub | Läbitud/mitte läbitud suurtes tootmispartiides |
Rutiinsed kontrollid ja täiustatud tehnoloogiad, näiteks 3D-skaneerimine, aitavad tuvastada peeneid defekte ja säilitada rangeid tolerantse.
Järjepidev ±0,1 mm tolerants sõltub joondusmaterjali valikust ja masina seadistusest.
Tootjad saavutavad usaldusväärseid tulemusi seadmete kalibreerimise, kvaliteedi kontrollimise ja laseri võimsuse sobitamise materjali paksusega.
Allolev tabel toob esile täpsuse tagamise peamised tavad:
| Harjuta | Kasu |
|---|---|
| Regulaarne kalibreerimine | Vähendab varieeruvust |
| Käimasolevad kontrollid | Avastab defektid varakult |
| Materjali ja masina sobivus | Tagab korduva täpsuse |
KKK
Mis on laserlõikusel ±0,1 mm tolerantsi saavutamiseks kõige olulisem tegur?
Operaatorid peavad materjali omadused masina sätetega vastavusse viima. Järjepidev kalibreerimine ja õige materjalivalik tagavad suure täpsuse.
Kui tihti peaksid operaatorid parimate tulemuste saavutamiseks laserlõikusmasinaid kalibreerima?
Operaatorid peaksid masinaid kalibreerima iga kuu. Sagedane kalibreerimine säilitab täpsuse ja hoiab ära mõõtmete vead.
Kas kaetud või värvitud lehtmetallid võivad mõjutada laserlõikuse taluvust?
| Katte tüüp | Mõju tolerantsusele |
|---|---|
| Värvitud | Võib vähendada täpsust |
| Pinnatud | Võib muuta imendumist |
| Paljas metall | Pakub parimat täpsust |