


Laserlõikus vs. CNC-stants: kulutõhus partiitootmine
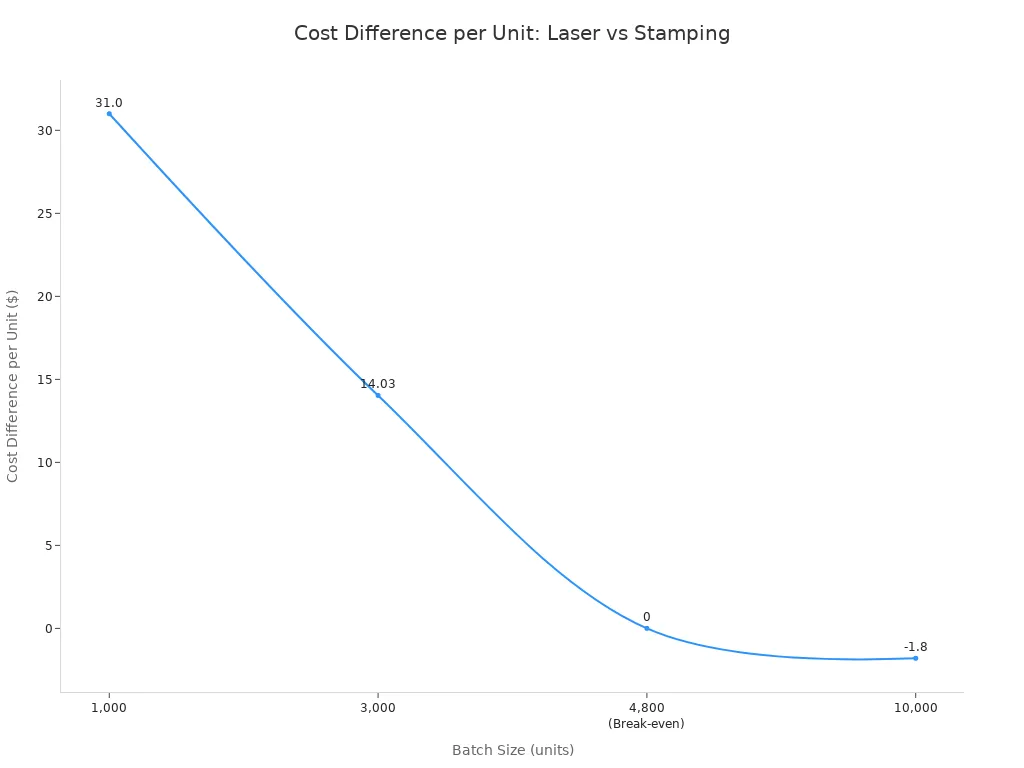
Partiitootmise jaoks a laserlõikus CNC-stantsimismeetodi võrdlus näitab, et CNC-stantsimine pakub märkimisväärset kulude kokkuhoidu suurte mahtude ja korduvate kujunditega töötamisel. Laserlõikus seevastu tagab ühtlase hinna ja on eriti kasulik paindlikkuse osas väiksemate partiide või keerukate osade puhul. Allolev tabel toob esile nende meetodite peamised kulude erinevused:
| Partii suurus (ühikutes) | Laserlõikuse hind ühiku kohta | Tembeldamise hind ühiku kohta | Ühiku maksumuse erinevus | Laserlõikusega saavutatav protsentuaalne kokkuhoid |
|---|---|---|---|---|
| 1000 | 8,50 naela | 39,50 £ | 31,00 £ | 78% |
| 3000 | 8,50 naela | 22,53 naela | 14,03 £ | 62% |
| 4800 | 8,50 naela | 8,50 naela | 0 naela | 0% |
| 10 000 | 8,50 naela | 10,30 naela | -1,80 naela | Laserlõikus on vähem ökonoomne |
Peamised järeldused
- CNC-stantsimine on parim valik lihtsate ja korduvate kujundite suurte partiide jaoks, kuna see pakub kiiremat tootmist ja madalamaid kulusid detaili kohta partii suuruse kasvades.
- Laserlõikus sobib väikeste ja keskmiste partiide jaoks keerukate või detailsete disainidega, pakkudes suurt täpsust ja paindlikkust ilma kallite tööriistadeta.
- Laserlõikuse ja CNC-stantsimise kombineerimine hübriidsüsteemides võib suurendada efektiivsust, vähendada jäätmeid ning käsitleda laiemat materjalide ja kujunduste valikut partiitootmises.
Laserlõikuse CNC-stantsimise võrdlus: kuidas iga protsess toimib
Laserlõikusprotsess
Laserlõikus paistab silma oma täpsuse ja paindlikkuse poolest metallitöötlemisel. Operaatorid alustavad detailsete kavandite koostamisega CAD-tarkvara abil, tagades, et kõik kontuurid on suletud ja failid on õigesti skaleeritud. Nad impordivad need kavandid CAM-tarkvarasse, mis genereerib vajalikud G-koodi juhised. Seejärel valitakse materjalid, kusjuures metallid nagu roostevaba teras, alumiinium, vask ja messing valitakse tavaliselt nende ühilduvuse tõttu.
Protsess areneb mitmes etapis:
- Operaator kinnitab töödeldava detaili lõikelauale ja määrab laserparameetrid, sealhulgas võimsuse, kiiruse ja fookuskauguse.
- Masin genereerib stimuleeritud emissiooni abil koherentse laserkiire, mida võimendatakse optilises õõnsuses.
- Laserkiir kuumutab ja aurustab metalli programmeeritud trajektoori mööda, samal ajal kui gaasiabi eemaldab sulanud materjali ja jahutab lõikepinda.
- See CNC-juhitav lõikamine pea või laud liigub täpselt, järgides disainijuhiseid.
- Pärast lõikamist jahutab operaator osi ja eemaldab need järeltöötluseks, mis võib hõlmata ebatasasuste eemaldamist või kaitsekatete pealekandmist.
Näpunäide: Laserlõikus sobib suurepäraselt keerukate kujundite ja peente detailide loomiseks, mistõttu sobib see ideaalselt prototüüpide ja väikeste partiide tootmiseks.
CNC stantsimisprotsess
CNC-stantsimine pakub kiirust ja tõhusust partiitootmises, eriti korduvate kujunditega tegelemisel. Protsess algab masina seadistamisega, kus operaatorid konfigureerivad stantsimis- ja stantskomplektid vastavalt disaininõuetele. Seejärel tõlgivad nad disainiparameetrid spetsiaalse tarkvara abil masina juhisteks.
Peamised etapid hõlmavad järgmist:
- Lehtmetalli lõikamine või stantsimine enne stantsimist õigesse mõõtu.
- Lõigatud lehtede täpne laadimine ja paigutamine CNC-stantsimismasin.
- Stantsimistsükli käivitamine, kus CNC-kontroller juhib stantsimispead ja töölauda programmeeritud mustri järgimiseks.
- Suurele lehele paigutatud osade stantsimiseks ja eraldamiseks mitme vormi kasutamine, vajadusel korduvate stantside tegemine.
- Operaatorid tagavad detailide joondamise ja haldavad detailide vahelisi tühimikke, et maksimeerida materjali kasutamist ja säilitada lehe terviklikkus.
Laserlõikuse ja CNC-stantsimise võrdlus näitab, et CNC-stantsimine on eriti efektiivne suuremahuliste tootmispartiide puhul, kus kiirus ja järjepidevus on kriitilise tähtsusega.
Laserlõikuse CNC-stantsimise võrdlus: maksumus, kiirus ja efektiivsus

Partiitellimuste kulude jaotus
Laserlõikuse ja CNC-stantsimise võrdlus näitab iga protsessi erinevaid kulustruktuure. Laserlõikus hõlmab mitmeid peamisi kulukomponente:
- Seadistuskulud: masina kalibreerimine, materjali ettevalmistamine ja disainifailide laadimine. Kohandatud või ühekordsed lõiked nõuavad pikemat seadistusaega.
- Materjalikulud: Sõltuvad tüübist, paksusest ja raiskamisest. Paksemad või tugevamad metallid, näiteks roostevaba teras, suurendavad energiatarbimist ja kulusid.
- Tööjõukulud: Katavad operaatori aja seadistamiseks, masina käsitsemiseks ja kvaliteedikontrolliks, eriti keerukate tööde puhul.
- Masina käituskulud: hõlmavad energiatarbimist, hooldust ja kulumist.
- Hinnakujundusmudelid: võivad olla tunnipõhised (masina tööaeg) või detailipõhised (tavaline suurte partiide puhul).
- Hulgitellimused: madalamad detailide maksumused, jaotades seadistuse ja tööjõu rohkemate ühikute vahel.
- Lisakulud: Võivad lisanduda järeltöötluskulud, näiteks ebatasasuste eemaldamine või katmine.
Materjalivalik mõjutab oluliselt kulusid. Näiteks roostevaba teras nõuab suuremat laservõimsust ja pikemat lõikeaega, mis suurendab kulusid. Projekteerimise keerukus mõjutab ka tööjõudu ja masina aega, kusjuures keerukad mustrid nõuavad rohkem seadistamist ja programmeerimist. Mastaabisääst mängib olulist rolli; suuremad partiid vähendavad kulusid, jaotades püsikulud ja võimaldades hulgimaterjalide allahindlusi.
Järgnev tabel võtab kokku laserlõikuse tüüpilised kulukomponendid:
| Kulukomponent | Kirjeldus | Eeldatav aeg/maksumus |
|---|---|---|
| Seadistusaeg | Materjali positsioneerimine, laserkalibreerimine, testimine | 15–30 minutit; töö 16–40 naela/tund |
| Tööjõukulude seadistamine | Materjali ettevalmistamine, kalibreerimine, testimine | Kokku 5–25 naela |
| Masina tunnihind | Laserlõikusoperatsioon | 50–120 naela tunnis |
| Materjalikulud | Erineb tüübi ja paksuse järgi | Pehme teras: 0,08–0,50 £/tolli kohta; Roostevaba teras: 0,12–0,80 £/tolli kohta |
| Helitugevuse efekt | Väikesed partiid maksavad detaili kohta rohkem; suured partiid vähendavad detaili hinda | 10 osa: 8–12 £/osa; 1000 osa: 1–2,50 £/osa |
| Järeltöötlus | Ebatasasuste eemaldamine, poleerimine, painutamine, värvimine | Ebatasasuste eemaldamine: 4–12 £/tund; Värvimine: 8–40 £/m² |
| Täitmisaja lisatasu | Kiirteenusele lisandub 20–50% lisatasu | Näide: 80–200 naela 400 naela suuruse tellimuse puhul |
CNC-stantsimisel on seevastu erinev kuluprofiil. CNC-stantsimise tunnihind on tavaliselt kõrgem kui laserlõikusel ning seadistuskulud mõjutavad väiksemaid partiisid tööriistanõuete tõttu rohkem. Tööriistakulud võivad olla märkimisväärsed, eriti kohandatud kujundite puhul, kuid need kulud amortiseeruvad suurte partiide puhul. Tööjõukulud kipuvad olema kõrgemad, kuna seadistamiseks ja tööks on vaja oskuslikke operaatoreid. Materjalijäätmed on sageli suuremad ebatäpse lõikamise tõttu, kuid CNC-stantsimine muutub kulutõhusamaks partii suuruse suurenedes ja korduvate funktsioonide domineerimisel.
| Kuluaspekt | CNC-stantsimine | Laserlõikus |
|---|---|---|
| Masina tunnihind | 22 naela tunnis | 10–16 naela tunnis |
| Seadistuse mõju | Kõrge väikeste partiide puhul | Väiksemate partiide puhul madalam |
| Energiatarve | Mõõdukas | Kõrge |
| Hooldus | Sagedane tööriistade hooldus | Regulaarne, aga harvem |
| Materjalijäätmed | Kõrgem | Alumine |
| Tööjõukulud | Nõutav kõrgem oskuste tase | Nõutav on madalam oskuste tase |
| Mastaabisääst | Parim suurte partiide jaoks | Paindlik väikeste partiide jaoks |
Märkus: Suurte ja korduvate partiide puhul pakub CNC-stantsimine sageli madalamaid detailide hindu. Väikeste või keerukate partiide puhul pakub laserlõikus paremat väärtust ja paindlikkust.
Tootmiskiiruse võrdlus
Tootmiskiirus on iga laserlõikuse ja CNC-stantsimise võrdluses kriitilise tähtsusega tegur. CNC-stantsimine saavutab üldiselt kiirema tootmiskiiruse, eriti suuremahuliste projektide ja paksemate materjalide puhul. Protsess võimaldab luua mitu perforatsiooni ühe töökäiguga, mistõttu on see ideaalne kiirete teostusaegade ja standardsete disainide jaoks. Näiteks 80-tonnine elektripress liitstantsidega suudab töödelda 500-osalist tellimust vaid 55 minutiga, töötades kiirusega 45 lööki minutis.
Laserlõikus on küll väga täpne, kuid töötleb korraga ühte auku või kuju. Selle kiirus väheneb materjali paksuse suurenedes, kuna masin peab lõikekvaliteedi säilitamiseks aeglustama. Õhemad materjalid võimaldavad kiiremat lõikamist, kuid keerukuse või paksuse suurenedes tootmiskiirus langeb. 500 tooriku partii puhul saab 2 kW kiudlaseriga töö tehtud umbes 6 minutiga 12 m/min etteandekiirusega, kuid see eelis väheneb paksemate või keerukamate osade puhul.
Järgmises tabelis on toodud traditsiooniliste ja täiustatud seadistuste tootmisaegade erinevus:
| Protsessi tüüp | Tootmisaeg (tundides) | Nihke ekvivalent | Märkused efektiivsuse ja kiiruse kohta |
|---|---|---|---|
| Traditsiooniline stants-/laserlehesöötja | ~4000 | 2 täisvahetust | Järjestikune stantsimine ja seejärel laserlõikus; sisaldab laadimis-/mahalaadimisviivitusi |
| Mähisega söödetud stants/laserjoon | Samaaegne stantsimine ja laserlõikus; pidev mähise etteandmine välistab laadimis-/mahalaadimisaja; tsükliaeg lüheneb üle 50% |
Mõlemat tehnoloogiat kombineerivad spiraaletteandega süsteemid võivad tsükliaegu lühendada traditsiooniliste lehtpaberi etteandega masinatega võrreldes enam kui 50%. See lähenemisviis suurendab läbilaskevõimet, võimaldades samaaegset stantsimist ja laserlõikust ning kõrvaldades käsitsi laadimisest ja mahalaadimisest tulenevad viivitused.
Tõhusus ja seadistusajad
Partiitootmise efektiivsus sõltub seadistusaegadest, masina tööajast ja praagimääradest. Laserlõikusmasinad pakuvad minimaalset seadistusaega tänu kiirele parameetrite muutmisele ja lihtsale lehtmetalli paigaldamisele. Partiitöötluse aeg on lineaarselt seotud osade arvuga, seega 10 000 osa tootmine võtab umbes kümme korda kauem aega kui 1000 osa tootmine.
CNC-stantspingid vajavad mõõdukat seadistusaega, mis hõlmab laadimist, joondamist ja stantspresside kinnitamist. Partii seadistusaeg jääb aga partii suurusest olenemata suhteliselt konstantseks. Kiirvahetusega magnetilised tööriistad võivad lühendada seadistusaega 45 minutilt vaid 90 sekundile, parandades oluliselt tööaega.
| Masina tüüp | Seadistusaja omadused | Partii töötlemise omadused |
|---|---|---|
| Laserlõikus | Minimaalne seadistus tänu kiirele reguleerimisele ja lihtsale lehtmetalli paigaldamisele | Töötlemisaeg skaalal lineaarselt partii suurusega |
| CNC-stantsimine | Keskmine seadistus, sh stantspresside laadimine ja joondamine | Partii seadistusaeg jääb enam-vähem konstantseks, mis sobib ideaalselt suurte partiide jaoks |
Masinate efektiivsus on seotud ka hoolduse ja praagimääradega. Laserlõikusmasinad vajavad regulaarset ja plaanipärast hooldust, et vältida kulukaid seisakuid, mille aastased kulud moodustavad tavaliselt 2–3% alginvesteeringust. Nõuetekohase hoolduse korral on CNC-stantspinkide hooldus keerukam ja kulukam, mis toetab tõhusat partiitootmist.
Kahe meetodi praagisisaldus on erinev. Laserlõikus saavutab madala praagisisalduse tänu täpsusele ja täiustatud pesastusvõimalustele. CNC-stantsimine, eriti liitstantsidega, võimaldab samuti saavutada madala praagisisalduse, kuna välistatakse detailide käsitsemine ja tolerantside kogunemine. Mõlemad meetodid kasutavad ära automatiseerimist ja programmeeritavaid juhtelemente, mis suurendavad tööaega ja järjepidevust.
Näpunäide: Partiitootmise maksimaalse efektiivsuse saavutamiseks peaksid tootjad arvestama lisaks seadistus- ja tsükliaegadele ka hooldusgraafikute ja praagi vähendamise strateegiatega.
Laserlõikuse CNC-stantsimise võrdlus: materjali ja disaini kaalutlused
Materjalide ühilduvus
Materjalivalikul on partiitootmise jaoks sobivaima protsessi määramisel oluline roll. Laserlõikus on märkimisväärselt mitmekülgne, võimaldades töödelda laia materjalivalikut, nagu metallid, plast, puit, kangad, paber, vaht, klaas, kumm ja nahk. See sobib suurepäraselt õhukeste ja keskmise paksusega metallide, sealhulgas roostevaba terase ja alumiiniumi, lõikamiseks ning loob puhtad ja täpsed servad mittemetallidele, nagu akrüül ja vineer. Kuid väga peegeldavad metallid, nagu vask ja mõned alumiiniumiklassid, võivad standardsetele laseritele väljakutse esitada, nõudes spetsiaalset varustust või seadistust. Üle 25 mm paksuste materjalide puhul annavad alternatiivsed meetodid, nagu veejoa- või plasmalõikus, sageli paremaid tulemusi.
CNC-stantsimine seevastu sobib kõige paremini paksemate lehtmetallide puhul ja vähem mittemetallide jaoks. See pakub kulutõhusat tootmist lihtsate kujundite jaoks suurtes partiides, kuid ei sobi selliste materjalide töötlemiseks nagu klaas, keraamika või enamik plaste. Allolev tabel võtab kokku ühilduvuse:
| Materjali tüüp | Laserlõikuse ühilduvus | CNC stantsimise ühilduvus |
|---|---|---|
| Metallid | Suurepärane (õhuke kuni keskmine) | Suurepärane (paksemad linad) |
| Plastid | Hea (akrüül, polükarbonaat) | Kehv |
| Puit | Hea | Mitte tüüpiline |
| Kangad, paber | Hea | Mitte tüüpiline |
| Klaas, keraamika | Piiratud | Ei sobi |
| Kumm, nahk | Hea | Mitte tüüpiline |
Märkus: Teatud plastide (nt PVC, ABS) puhul ei ole laserlõikus soovitatav mürgiste aurude tõttu.
Disaini keerukus ja paindlikkus
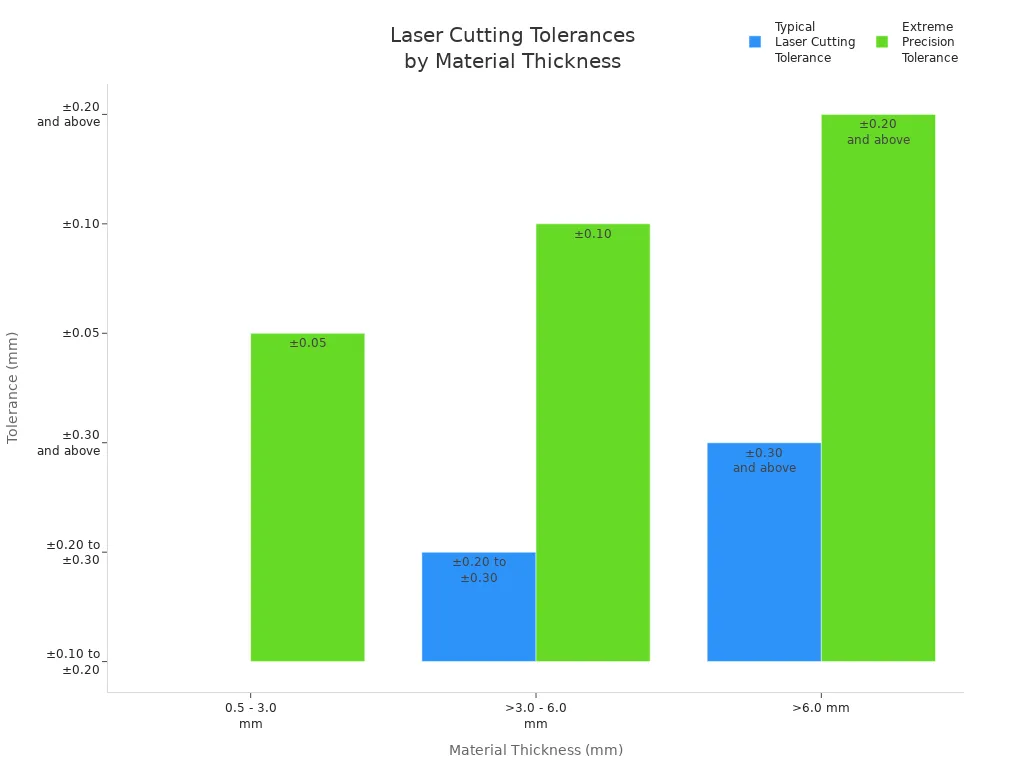
Laserlõikuse ja CNC-stantsimise võrdlus toob esile olulisi erinevusi disainivõimalustes. Laserlõikus saavutab suure täpsuse ja toetab keerukaid 2D-kujundusi, mistõttu on see ideaalne keerukate kontuuride ja detailsete detailide jaoks. See võimaldab kiireid muudatusi disainide vahel ilma tööriistade vahetamiseta, mis suurendab paindlikkust väikeste või erinevate partiide tellimuste puhul. Minimaalsed detailide mõõtmed võivad ulatuda umbes 0,5 mm-ni, õhukeste materjalide puhul on tolerantsid kuni ±0,1 mm.
CNC-stantspink sobib suurepäraselt lihtsate ja korduvate kujundite suurte koguste tootmiseks. See töötab tõhusalt paksemate metallide puhul, kuid keerukate mustrite puhul on sellel piirangud, mis tulenevad stantsi kulumisest ja sagedasest tööriistavahetusest. Minimaalsed augu läbimõõdud on tavaliselt umbes 1,2 korda suuremad kui materjali paksus ja tolerantsid on üldiselt väiksemad, umbes ±0,2 mm.
Näpunäide: Väga detailsete või muutlike disainide puhul pakub laserlõikus võrratut paindlikkust ja täpsust.
Partiitootmise õige meetodi valimine
Millal valida CNC-stantsimist
CNC-stantsimine on eelistatud meetod partiitootmiseks, kui tootjad otsivad kiirust, kulutõhusust ja korduvust. Protsess pakub lühikesi tsükliaegu, mistõttu sobib see ideaalselt projektidele, mis nõuavad kiiret teostust. CNC-stantsimise automatiseerimine vähendab käsitsi tööjõudu, mis omakorda alandab tootmiskulusid. Tööriistade kulud muutuvad ökonoomseks keskmise ja suure partii suuruse korral, kuna kulu jaotub paljude ühikute vahel. Järjepidev kvaliteet suurte partiide puhul tagab ühtlased detailid ja minimeerib jäätmeid.
Järgnev tabel võtab kokku CNC-stantsimise peamised eelised partiitootmises:
| Aspekt | CNC stantsimise eelised | Partiitootmise maksumuse ja kiiruse olulisus |
|---|---|---|
| Kiirus ja efektiivsus | Kiire stantsimine võimaldab kiireid tsükliaegu | Ideaalne partiitootmiseks, mis nõuab kiiret teostusaega |
| Kulutõhusus | Madalamad tööriista- ja tööjõukulud keskmise ja suure tiraažiga toodete puhul | Säästlik partiide suuruste puhul, kus tööriistade amortisatsioon on oluline |
| Korduvus | Ühtlane kvaliteet suurte partiide puhul | Tagab detailide ühtluse, vähendades ümbertöötlemist ja jäätmeid |
| Tööjõu vähendamine | Automatiseerimine vähendab käsitsi tööd | Vähendab üldist tootmiskulu |
| Võrdlus laseriga | Kiirem aukudega korduvate mustrite puhul | Eelistatud, kui korduva stantsimise kiirus ja hind on võtmetähtsusega |
| Paindlikkus | Töötab erinevate materjalide ja kujudega | Toetab mitmekesiseid partiitootmise vajadusi |
Elektroonika-, auto-, lennundus-, kodumasinate ja ehituse tootjad toetuvad suuremahulise tootmise puhul sageli CNC-stantspinkidele. Levinud toodete hulka kuuluvad elektroonikakomponendid, šassiid, kerekonstruktsiooni osad, lennukikorpused, metallraamid ja trepikäsipuud. CNC-stantspink tagab tõhususe ja täpsuse, eriti masstootmises, kus järjepidev kvaliteet on oluline.
CNC-stantsimise tüüpilised rakendused partiitootmises:
- Elektroonika: pistikud, šassii ja metallkonstruktsiooni osad.
- Autotööstus: kere- ja šassiikomponendid, sisustusdetailid.
- Lennundus: õhusõidukite korpused, kosmoseaparaatide konstruktsioonid.
- Kodumasinad: metallkorpused ja raamid.
- Ehitus: trepikäsipuud, aknaraamid.
Näpunäide: CNC-stantsimine pakub parimat väärtust lihtsate ja korduvate kujundite suurte partiide puhul, kus kiirus ja kulude kontroll on prioriteedid.
Millal valida laserlõikust
Laserlõikus sobib suurepäraselt olukordadesse, kus disaini paindlikkus ja materjalide ühilduvus on üliolulised. Tootjad valivad laserlõikuse projektide jaoks, mis nõuavad keerukaid või detailseid kujundusi, sagedasi disainimuudatusi või kohandamist. Protsess toetab kiiret prototüüpimist ja kohandub hõlpsalt väikeste või keskmiste partiide suurustega ilma füüsiliste tööriistade vajaduseta. Laserlõikus minimeerib materjalijäätmeid täiustatud pesastustarkvara abil ja saab hakkama väga erinevate materjalidega, sealhulgas metallide, akrüülide, puidu ja tekstiilidega.
Laserlõikus on optimaalne järgmistel juhtudel:
- Projektid, mis nõuavad keerukaid, detailseid või kohandatud projekte.
- Sagedased disainimuudatused või kiire kohanemine turusuundumustega.
- Väikesed ja keskmised tootmismahud, mille puhul tööriistade maksumus oleks liiga kõrge.
- Sünteetilised kangad, mis vajavad suletud, narmendamatuid servi, näiteks polüester või nailon.
- Õrnad või kuumustundlikud materjalid, eriti UV-laserite kasutamisel.
- Ettevõtted, mis on suunatud niši- või kõrge väärtusega turgudele, millel on muutuvad tootenõuded.
Tööstusharud, mis eelistavad laserlõikust masstellimuste puhul, hõlmavad kodumasinate tootmist, elektrikilpide, meditsiiniseadmete, autotööstuse, kööginõude, spordivahendite ja reklaamsiltide tootmist. Need sektorid saavad kasu suurest täpsusest, ebatasasustest vabadest servadest ja võimalusest töödelda keerukaid kujundeid ilma vormivahetuseta.
| Tööstusharu/rakendus | Põhjused, miks laserlõikust eelistatakse CNC-stantsimisele partiitellimuste puhul |
|---|---|
| Kodumasinate tootmine | Suur täpsus; vormi pole vaja; saab hakkama keerukate kujunditega; kiire disaini kohandamine; lühendab tootmistsükleid; parandab montaaži täpsust ja välimuse kvaliteeti. |
| Elektrikilbid ja -ümbrised | Paindlik väikeste partiide jaoks; vormivahetust pole vaja; mitme mustriga pesastumine; kiirem töötlemine; vähendab laoseisu ja eritellimuste kulusid. |
| Meditsiiniseadmete tootmine | Suur täpsus ja pinnaviimistlus; sobib väikeste partiide ja erinevate spetsifikatsioonide jaoks; väldib mikropragusid; toetab keerukaid kujundeid ja võrkstruktuure. |
| Autotööstus | Karedusevabad servad; kontaktivaba töötlemine; käsitleb keerulisi kontuure; toetab prototüüpide ja väikeste partiide valmistamist; vähendab vormi arendusaega; parandab detailide töökindlust. |
| Köögitarbed ja sanitaartehnika | Kiire ja täpne lõikamine; siledad servad ilma lihvimiseta; toetab kohandamist; lühendab tootmistsükleid; vähendab praagimäära. |
| Fitnessivarustuse tööstus | Lõikab erineva kujuga torusid ja lehtmetalle; tagab montaaži täpsuse; ebatasasusteta pinnad; vähendab protsesside vahetamist; toetab kombineeritud leht- ja torulõikust. |
| Reklaammärkide tööstus | Suur täpsus ja kiirus; siledad servad ilma ümbertöötamiseta; toetab keerukaid fonte ja graafikat; lühendab tarnetsüklit; parandab töö efektiivsust ja vähendab kulusid. |
Märkus: Laserlõikus võimaldab tootjatel kiiresti reageerida muutuvatele turunõudlustele ja toota kvaliteetseid, kohandatud osi minimaalse tarneajaga.
Partii suurus ja keerukustegurid
Partii suurus ja disaini keerukus mängivad otsustavat rolli kõige kulutõhusama tootmismeetodi valimisel. CNC-stantsimine pakub märkimisväärset kokkuhoidu lihtsate ja korduvate kujundite suurte partiide puhul. Protsess muutub säästlikumaks, kuna tööriistakulud jaotuvad paljude ühikute vahel. Tootjad saavutavad madalaima detailihinna tuhandete identsete komponentide tootmisel.
Laserlõikus tagab väikeste partiide puhul ühtlase hinna ning sobib suurepäraselt keerukate või muutuvate disainide puhul. Füüsiliste tööriistade puudumine võimaldab kiireid muudatusi ja kohanemist, mistõttu on see ideaalne prototüüpide, eritellimuste või keerukate omadustega toodete jaoks. Partii suuruse suurenedes väheneb laserlõikuse kulueelis võrreldes CNC-stantsitamisega, eriti lihtsate disainide puhul.
Järgmised punktid aitavad otsust langetada:
- Suur partii, lihtne disainCNC-stantsimine pakub parimat hinna ja kiiruse suhet.
- Väikepartii, keerukas või muutuv disainLaserlõikus pakub paindlikkust ja täpsust.
- Keskmise suurusega partii, mõõdukas keerukusTootjad peaksid optimaalse meetodi määramiseks võrdlema seadistuskulusid, materjalijäätmeid ja teostusaegu.
- Sagedased disainimuudatused või kohandamineLaserlõikus toetab kiiret iteratsiooni ilma täiendavate tööriistakuludeta.
Enne tootmismeetodi valimist peaksid tootjad hindama partii suurust, disaini keerukust, materjalinõudeid ja oodatavat teostusaega. Õige valik tagab iga partiitellimuse kulude kokkuhoiu, kõrge kvaliteedi ja tõhusa tarnimise.
Hübriid- ja kombineeritud lähenemisviisid partiitellimuste jaoks
Mõlema meetodi integreerimine optimaalsete tulemuste saavutamiseks
Tootjad võtavad üha enam kasutusele hübriidsüsteeme, mis ühendavad laserlõikuse ja CNC-stantsimise, et maksimeerida partiitootmise tootlikkust ja paindlikkust. See lähenemisviis kasutab ära iga protsessi ainulaadseid tugevusi, luues võimsa lahenduse tänapäevaste tootmisvajaduste jaoks.
Hübriidtootmise peamised eelised on järgmised:
- Stantsimine võimaldab paksemate ja korduvate detailidega materjalide puhul kiiret aukude tegemist, vormimist ja reljeeftrüki tegemist.
- Laserlõikus saavutab suure täpsuse ja käsitleb keerulisi või muutuvaid kujundusi hõlpsalt.
- Hübriidmeetod lühendab tootmisaega ja suurendab paindlikkust, võimaldades erinevate partiitellimuste jaoks kohandatud lahendusi.
- Tootlikkus tõuseb ja materjalijäätmed vähenevad kuni 30%, mis vähendab tegevuskulusid.
- Vaja läheb vähem masinaid, mis lihtsustab seadistamist ja minimeerib seisakuid.
- Automatiseerimine ja CNC integreerimine suurendavad tõhusust, täpsust ja reageerimisvõimet muutuvatele nõudmistele.
- Hübriidsüsteemid saavad tõhusalt hakkama mitmematerjaliliste projektidega, alates õhukestest fooliumitest kuni paksude lehtedeni.
- Laserlõikus minimeerib kuumusest mõjutatud tsoone, vähendades moonutusi – see on ülioluline täppistöötlusega tööstusharudes.
- Stantsimine paistab silma korduvate geomeetriliste kujundite puhul, täiendades laserlõikuse võimet hallata keerulisi lõikeid.
- Mõlema meetodi sünergia toetab uuenduslikku ja jätkusuutlikku tootmist partiitootmiseks.
Näpunäide: Hübriidsüsteemid võimaldavad tootjatel turumuutustele kiiresti reageerida, säilitades samal ajal kõrge kvaliteedi ja kulude kontrolli.
Reaalse maailma näited toovad esile selle lähenemisviisi eelised:
| Ettevõte | Masina mudel | Kulude vähendamine | Tõhususe parandamine | Peamised eelised |
|---|---|---|---|---|
| Degelman Industries | Piranha-Whitney 4400 MAX | Kuni 80% | 3 korda kiirem kui laser; tööiga 20–24 tundi päevas | Kõrvaldatud sekundaarsed toimingud; parem augu kvaliteet; lihtsustatud tootmine; suur täpsus robotkeevituseks |
| Wilco | Whitney 3400 XP | Pole kvantifitseeritud | 50% suurem läbilaskevõime | Kiire varieeruvate detailide tootmine; 90% plaatide kasutusaste; paindlik pesastamine |
| Patrick Enterprises | Kombineeritud stants/plasma | Märkimisväärne aja kokkuhoid | Suurem läbilaskevõime kui ainult laseril | Partiitootmise kiiruse ja kulutõhususe paranemine |
Hübriidtootmisliinid tekitavad tehnilisi väljakutseid. Tootjad peavad tegelema programmeerimise keerukusega, haldama tükkide eemaldamist ja tööriistade kulumisega, eriti abrasiivsete või paksude materjalide puhul. Samuti peavad nad tagama detailide ohutu eemaldamise ja kohandama lõikejärjestusi vormimisetappide jaoks. Täiustatud programmeerimine, automatiseeritud tööriistade jälgimine ja nutikas detailide pesastamine aitavad neid probleeme lahendada. Tööstus 4.0 funktsioonide, näiteks reaalajas andmehalduse ja ennustava hoolduse integreerimine suurendab veelgi tõhusust ja kohanemisvõimet. Mõlema meetodi kombineerimise abil saavutavad tootjad tugeva, ühendatud ja tulevikuvalmis partiitootmiskeskkonna.
Selge võrdlus näitab, et CNC-stantsimine säästab suuremate ja lihtsamate partiide tootmisel rohkem tänu madalamatele teisese töötlemise kuludele ja kiiremale kiirusele. Laserlõikus sobib väikestele partiidele või keerukatele disainidele.
| Funktsioon | CNC-stantsimine | Laserlõikus |
|---|---|---|
| Parim | Suured ja lihtsad jooksud | Väikesed, keerulised jooksud |
| Tööriistade maksumus | Kõrgem | Puudub |
- Enne protsessi valimist peaksid tootjad hindama partii suurust, materjali ja disainivajadusi.
- Varajane projekteerimisanalüüs hoiab ära kulukad vead ja tagab optimaalse kulude kokkuhoiu.
KKK
Milline partii suurus muudab CNC-stantsimise kulutõhusamaks kui laserlõikus?
Tootjad leiavad tavaliselt, et CNC-stantsimine on kulutõhusam partiide puhul, mis on üle 5000 ühiku ja millel on lihtsad ja korduvad kujundid. Tööriistade kulud jaotuvad suurte tiraažide peale, vähendades detailide kulusid.
Kas laserlõikus saab pakse metalllehti tõhusalt käsitseda?
Laserlõikus toimib kõige paremini õhukeste ja keskmise paksusega lehtmetallide puhul. Metallide puhul, mis on paksemad kui 25 mm, annab veejoa- või plasmalõikus sageli parema kiiruse ja servakvaliteedi.
Kas CNC-stantsimine Kas toetate kiireid disainimuudatusi?
CNC-stantsimine nõuab disainimuudatuste tegemiseks uusi tööriistu. See protsess suurendab teostusaega ja kulusid. Laserlõikus võimaldab kiiremat kohanemist ilma füüsiliste tööriistade vahetamiseta.