


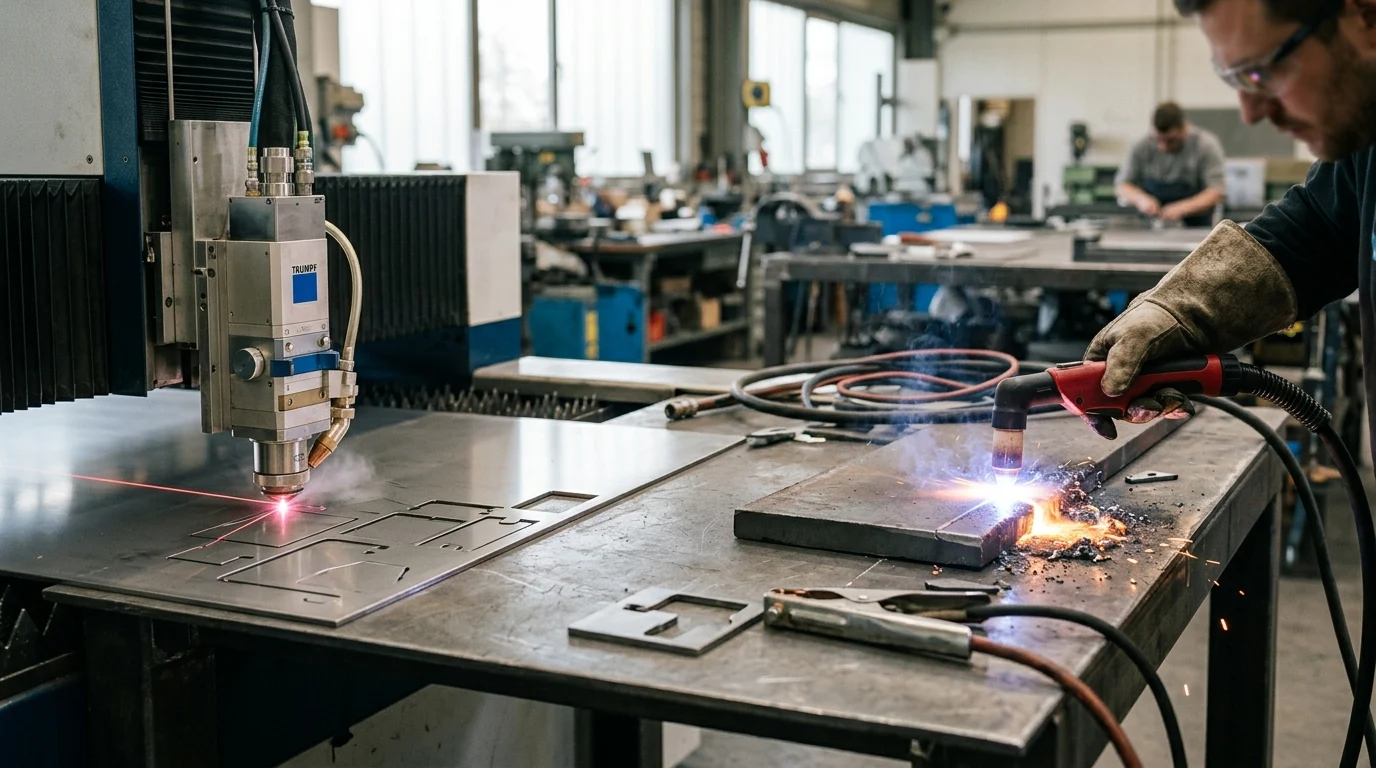
Õige termilise lõikamise protsessi valimine võib määrata, kas valmistatud detail liigub sujuvalt painutamiseks, keevitamiseks ja kokkupanekuks – või suunatakse see lihvimiseks, ümbertöötlemiseks ja praagi ülevaatamiseks. Laserlõikusel ja plasmalõikusel on mõlemal selged eelised, kuid need erinevad järsult tolerantsivõime, servakvaliteedi, soojustarbimise, paksusvahemiku ja detaili kogumaksumuse poolest. Täppistöötluse puhul sõltub parim valik harva ainult masina kiirusest; see sõltub materjali tüübist, plaadi paksusest, geomeetria keerukusest ja sellest, kui palju teisest töötlemist töö talub. See juhend võrdleb kahte meetodit praktiliselt, et tootjad saaksid protsessivõimekust tootmiseesmärkidega sobitada.
Miks on laserlõikus vs plasmalõikus oluline
Kaasaegses tööstuslikus tootmises on laserlõikuse ja plasmalõikuse vahel valik kriitilise tähtsusega nii inseneri- kui ka finantsotsuse tegemine. Mõlemad termilise lõikamise tehnoloogiad on märkimisväärselt arenenud, kuid neil on selgelt erinevad rakendused ja võimalused. Selle otsuse keskmes on tasakaal detaili geomeetria nõuete, metallurgilise terviklikkuse ja detaili maksumuse vahel. Tootjad peavad neid protsesse hindama mitte ainult lõikevahenditena, vaid ka esmaste muutujatena, mis dikteerivad järgnevaid tootmisprotsesse.
Selle otsuse panused on kvantifitseeritud teisese töötlemise kuludes ja tsükliaegades. Liigse termilise moonutuse või halva servakvaliteediga lõigatud detail võib vajada serva freesimist, lihvimist või lõõmutamist, mis võib suurendada detaili kogumaksumust 20–40%. Seevastu ülitäpse lõikesüsteemi kasutamine paksu ja madala tolerantsiga konstruktsiooniterase jaoks kujutab endast kapitali ebaõiget jaotamist. Nii laser- kui ka plasmatehnoloogiate täpsete võimaluste, piirangute ja tegevuskulude mõistmine on oluline tootmispõranda läbilaskevõime ja kasumlikkuse optimeerimiseks.
Täpsus, kvaliteet ja kulud
Täpsus ja lõikekvaliteet mõjutavad otseselt teisese töötlemise vajadust, mis omakorda avaldab suurt mõju üldistele tootmiskuludele. Tööstuslikud kiudlaserid saavutavad tavapäraselt mõõtmete tolerantsid ±0,05 mm kuni ±0,1 mm, tootes peaaegu netokujulisi detaile, mida saab kohe stantspressimise, keevitamise või CNC-töötlemise jaoks edasi kasutada. See kõrge täpsusaste tagab keerukate geomeetriate, keerukate soonte ja mikrolõikude veatu teostamise, minimeerides praagimäärasid.
Plasmalõikus, kuigi see on raskplaatide puhul väga tõhus, toimib tavaliselt tolerantsivahemikus ±0,3 mm kuni ±0,5 mm, olenevalt süsteemi määratlusklassist ja materjali paksusest. Kõrglahutusega (HD) plasmasüsteemid on seda lõhet vähendanud, kuid plasma annab loomupäraselt laiema lõiketee ja selgema serva kalde. Kulumõjud on kahetised: laserlõikus nõuab suuremat algkapitalikulu, kuid vähendab drastiliselt detaili järeltöötluskulusid, samas kui plasmalõikus pakub madalamat sisenemisbarjääri, kuid võib kaasa tuua kõrgemaid tööjõukulusid, kui on vaja täpseid sobivusi.
Vale protsessi valimise tavalised riskid
Sobimatu termilise lõikamise protsessi valimine seab tõsiseid riske nii toote elujõulisusele kui ka tootmismarginaalile. Üks levinumaid vigu on plasmalõikuse kasutamine õhukese lehtmetalli (alla 3 mm) puhul. Plasmakaare intensiivne ja vähem lokaliseeritud soojusülekanne põhjustab õhukestes materjalides sageli tõsiseid termilisi moonutusi ja deformatsiooni, muutes detailid kasutuskõlbmatuks või nõudes ulatuslikke lamendamise protseduure.
Seevastu väiksema võimsusega lasersüsteemi (nt 2 kW kuni 4 kW) kasutamine paksude süsinikterasplaatide (üle 20 mm) lõikamiseks riskib ebaühtlase lõikekao, liigse räbu kogunemise ja sagedaste masinariketega. Lisaks võib väga peegeldavate materjalide, näiteks vase või messingi lõikamine vanemate CO2-laserite või plasmaga põhjustada optikale peegeldunud kahjustusi või halva servakvaliteedi. Plasmalõikuri laiema lõikepinna tekitatud materjalijäätmed pesastatud lehtedel võivad suuremahulise tootmistsükli jooksul akumuleeruda märkimisväärseks rahaliseks kahjuks, suurendades mõnikord toorainekulusid 5–8%, kuigi see varieerub sõltuvalt detaili geomeetriast ja piirkondlikest materjalihindadest.
Põhiprotsesside erinevused
Kuigi nii laser- kui ka plasmalõikus on termilised protsessid, mis kasutavad metalli eraldamiseks intensiivset kuumust, on nende põhifüüsika täiesti erinev. Laserlõikus tugineb stimuleeritud elektromagnetkiirguse emissioonile, mis fokuseeritakse optika abil mikroskoopilisse fookuspunkti. Plasmalõikus tugineb elektrijuhtivusele, kasutades ioniseeritud gaasi elektrikaare ülekandmiseks elektroodilt töödeldavale detailile. Need põhilised erinevused dikteerivad kõike alates töödeldava materjali paksusest kuni metallis tekkivate metallurgiliste muutusteni.
Masina ja rakenduse sobitamise esimene samm on mõista, kuidas need tehnoloogiad erinevate sulamite ja materjali paksustega suhtlevad. Iga süsteemi tööpiirid määravad energiatihedus, sula materjali väljutamise meetod ja sellest tulenev termiline jalajälg.
Kuidas laser- ja plasmalõikus soojust tekitavad
Laserlõikussüsteemid tekitavad soojust, fokuseerides materjali pinnale koherentse monokromaatilise valgusvihu. Kaasaegsetes kiudlaserites genereeritakse see valgus aktiivkiududes ja suunatakse painduva transpordikiu kaudu, tavaliselt lainepikkusega 1,06 µm. See spetsiifiline lainepikkus neeldub metallides tugevalt, võimaldades kiirel saavutada erakordseid võimsustihedusi – sageli üle 10^6 W/cm². Intensiivne energia sulatab või aurustab materjali koheselt, samal ajal kui koaksiaalne abigaas (näiteks lämmastik või hapnik) puhub sulametalli füüsiliselt lõiketsoonist välja.
Plasmalõikus tekitab soojust hoopis teistsuguse mehhanismi abil. Gaas (näiteks õhk, hapnik, lämmastik või argooni ja vesiniku segu) surutakse kõrge rõhu all läbi kitsa düüsi. Sellesse gaasivoolu juhitakse elektrikaar, mis ioniseerib selle ja muudab plasmaolekusse. See plasmakaar, mille temperatuur ulatub kuni 25 000 °C-ni, loob maandatud toorikuga elektriahela. Äärmuslik kuumus sulatab metalli ja suure kiirusega gaasivool väljutab sula materjali mehaaniliselt lõikekohast. Kuna protsess nõuab elektrijuhtivust, on plasmalõikus rangelt piiratud juhtivate metallidega.
Materjalide ühilduvus ja paksusevahemikud
Materjalide ühilduvus ja optimaalsed paksusvahemikud on nende kahe tehnoloogia kõige määravamad eraldusjooned. Kiudlaserid sobivad suurepäraselt õhukeste ja keskmise paksusega metallide töötlemiseks. Standardne 6 kW kuni 10 kW kiudlaser töötab optimaalselt kuni 20 mm paksuse pehme terase, roostevaba terase ja alumiiniumi lõikamisel. Kuigi ülivõimsad laserid (20 kW kuni 30 kW) suudavad viia pehme terase lõikevõime kuni 40 mm või 50 mm-ni, on selliste süsteemide kapitalikulud tohutud.
Plasmalõikus on vaieldamatu tööhobune paksude ja raskete plaatide valmistamiseks. Standardsed mehhaniseeritud plasmasüsteemid töötlevad tõhusalt pehmet terast ja alumiiniumi paksusega 10 mm kuni 150 mm. Kuna plasma tugineb pigem elektrilisele kaarele kui optilisele neeldumisele, on see vähem tundlik pinnatingimuste, näiteks rooste, valtsimiskatte või värvi suhtes, mis võivad laserlõikust häirida.
| Materjali tüüp | Optimaalne laseri paksus (10kW) | Optimaalne plasma paksus (300A) | Laseri maksimaalne võimsus (30 kW+) | Plasma maksimaalne võimsus (800A) |
|---|---|---|---|---|
| Pehme teras | 0,5 mm - 20 mm | 12 mm - 50 mm | Kuni 50 mm | Kuni 160 mm |
| Roostevaba teras | 0,5 mm - 15 mm | 12 mm - 40 mm | Kuni 40 mm | Kuni 100 mm |
| Alumiinium | 0,5 mm - 15 mm | 12 mm - 40 mm | Kuni 40 mm | Kuni 120 mm |
Märkus: „Maksimaalne võimekus” tähistab seadme absoluutseid füüsilisi piire, mis nõuavad optimaalsete vahemikega võrreldes sageli lõikekvaliteedi, kiiruse ja kulumaterjalide eluea ohverdamist. Lisaks hägustavad uued tehnoloogiad – näiteks üle 30 kW võimsusega kiudlaserid ja pidevad täpsuse täiustused kõrglahutusega plasmas – neid traditsioonilisi piire aktiivselt.
Lõike laius, serva kvaliteet ja kuumusest mõjutatud tsoonid
Lõike laius – lõikamise ajal eemaldatava materjali hulk – varieerub kahe protsessi puhul dramaatiliselt. Kiudlaser tekitab mikroskoopilise lõike, mis on tavaliselt vahemikus 0,1 mm kuni 0,3 mm. See kitsas pilu võimaldab osade uskumatult tihedat paigutamist, maksimeerides materjali saagikust. Seevastu plasmalõikus tekitab palju laiema lõike, tavaliselt 1,5 mm kuni 3,0 mm, olenevalt düüsi suurusest ja voolutugevusest, mis nõuab paigutatud osade vahel suuremat vahemaad.
Serva kvaliteet ja kuummõjutsoon (HAZ) on metallurgilisest seisukohast kriitilise tähtsusega. Laserlõikus tekitab väga kitsa HAZi, tavaliselt alla 0,2 mm, mis minimeerib mikrostruktuurilisi muutusi ja hoiab ära lõikeserva lokaliseeritud kõvenemise. Plasmalõikus juhib ümbritsevasse materjali oluliselt rohkem soojusenergiat, mille tulemuseks on HAZ, mis võib ulatuda detaili sisse 1,0 mm kuni 3,0 mm. Selliste materjalide puhul nagu kõrge süsinikusisaldusega teras võib see laiem HAZ põhjustada tugevat serva kõvenemist, muutes järgnevad töötlemistoimingud, näiteks puurimise või keermestamise, väga keeruliseks ja kiirendades tööriista kulumist.
Toimivuse võrdlustegurid
Laser- ja plasmalõikuse toimivuse hindamiseks on vaja analüüsida tootmisnäitajaid: täpsust, kiirust ja protsessi juhtimist. Need tegurid mõjutavad otseselt masina läbilaskevõimet ja detaili maksumust. Kuigi lasertehnoloogia domineerib õhukeste materjalide puhul üldiselt kiiruse ja täpsuse osas, pakuvad plasmasüsteemid paksude plaatprofiilide töötlemisel võrratut tootlikkust.
Kaasaegne CNC (arvuti-numberjuhtimise) integreerimine on mõlema protsessi taset tõstnud, kuid lõikeriistade füüsikalised piirangud – valgus versus ioniseeritud gaas – dikteerivad nende lõplikud jõudluse ülempiirid. Nende jõudlustegurite analüüsimiseks on vaja vaadata spetsiifilisi kvantitatiivseid läviväärtusi, nagu pinnakaredus (Ra), liikumiskiirus millimeetrites minutis ja lõikegaaside keeruline koostoime.
Täpsus, korduvus ja lõikekvaliteet
Laserlõikuse tunnusjooned on täpsus ja korduvus. Lineaarmootoritega käitatav kvaliteetne kiudlaser-süsteem suudab saavutada positsioneerimistäpsuse ±0,03 mm ja korduvuse ±0,02 mm. Lõikepind on erakordselt sile, andes pinnakareduse (Ra) tavaliselt 1,6 µm kuni 6,3 µm, olenevalt abigaasist. Lisaks tekitab laserlõikus praktiliselt nullserva koonilisuse (alla 1°), tagades ideaalselt risti asetsevad servad, mis ei vaja täiendavat nurka lõikamist.
Plasmalõikussüsteemid on küll väga võimekad, kuid töötavad laiemate tolerantsidega. Standardplasma saavutab positsioneerimistäpsuse umbes ±0,5 mm, samas kui kõrglahutusega (HD) plasma suudab seda vähendada ±0,2 mm-ni. Pinna viimistlus on karedam, üldiselt Ra vahemikus 6,3 µm kuni 12,5 µm. Nagu metallurgilises jaotuses märgitud, on plasmakaaredelil gaasikeerise kuju tõttu loomupäraselt kerge koonilisus. Isegi täiustatud True-Hole või sarnaste tehnoloogiate korral on plasmalõikustel tavaliselt 1° kuni 3° serva kaldenurk, mida tuleb vastavate osade lõikamisel arvesse võtta.
Lõikekiirus ja tootlikkus
Õhukese lehtmetalli (alla 6 mm) lõikamisel pakuvad kiudlaserid tootlikkust, millele plasmasüsteemid füüsiliselt vastu ei saa. 10 kW kiudlaser suudab lõigata läbi 1 mm pehme terase hämmastava kiirusega üle 40 000 mm/min (40 meetrit minutis). See kiire läbistusliikumine koos kiirete läbistusrutiinidega võimaldab ühel laseril toota rohkem kui mitu revolverstantsi või plasmalauda õhukese läbimõõduga rakendustes.
Laserite kiiruseeelis aga väheneb materjali paksuse suurenedes eksponentsiaalselt. Kui pehmest terasplaadi paksus ületab 20–25 mm, muutub plasmalõikus oluliselt kiiremaks ja stabiilsemaks. 300-amprise plasmasüsteemiga saab lõigata 25 mm terasplaati kiirusega umbes 1800 mm/min, säilitades ühtlase lõikekvaliteedi ja kiire läbistamise. Raskete plaatide töötlemisel annab plasma tunnis suurema koguse töödeldud materjali kui tavalised lasersüsteemid, tagades teraskonstruktsioonide ja raskete seadmete tootmisel parema tootlikkuse.
Gaasi valik, võimsustase ja CNC juhtimine
Gaasi valik on mõlema tehnoloogia puhul kriitilise tähtsusega jõudlusmuutuja. Laserlõikus tugineb suuresti kõrge puhtusastmega abigaasidele. Hapnikku kasutatakse pehme terase eksotermiliseks lõikamiseks, mis nõuab madalat rõhku (0,5–2 baari), kuid kõrget puhtusastet (99,95%). Lämmastikku kasutatakse roostevaba terase ja alumiiniumi sulatus- ja puhumislõikamiseks oksüdeerumise vältimiseks, mis nõuab tohutuid mahtusid ja kõrget rõhku (kuni 20–25 baari), mis moodustab suure tegevuskulu.
Plasmasüsteemid kasutavad kaare kujundamiseks ja lõikeserva kaitsmiseks laiemat gaaside valikut. Säästlikuks lõikamiseks saab kasutada tavalist töökodaõhku, kuigi see lisab niiskust ja hapnikku, mis halvendavad kulumaterjalide eluiga ja lõikekvaliteeti. Kõrglahutusega plasma tugineb täpsetele CNC-juhitavatele gaasikonsoolidele, et segada hapnikku, lämmastikku ja argooni/vesiniku segusid lennult. Näiteks paksu roostevaba terase lõikamisel kasutatakse kuumemaks ja puhtamaks põletamiseks sageli argooni/vesiniku segu (H35), mis nõuab täiustatud CNC-integratsiooni, et hallata täpset üleminekut eelvoolu, läbistamis- ja lõikegaasi rõhu vahel.
Kulude, ohutuse ja hankimise kaalutlused
Laseri ja plasma vahel otsustamine ulatub kaugemale tehnilistest võimalustest; see on põhimõtteliselt ärikalkulatsioon, mis hõlmab kapitalikulusid (CapEx), tegevuskulusid (OpEx), rajatise ohutust ja tarneahela logistikat. Suure jõudlusega lõikesüsteemid kujutavad endast märkimisväärseid investeeringuid ja nende kogukulu tuleb arvutada tüüpilise 5–7-aastase amortisatsioonitsükli jooksul.
Lisaks erinevad kahe tehnoloogia keskkonna- ja ohutusnõuded drastiliselt. Rajatised peavad olema valmis haldama iga protsessiga seotud erinevaid ohte, alates plasmakaare intensiivsest detsibellide tasemest kuni kiudlaseri nähtamatute, võrkkesta kahjustavate lainepikkusteni.
Seadmete investeeringud, tarbekaubad ja tegevuskulud
Esialgne investeering seadmetesse kujutab endast kahe protsessi vahelist kõige vahetumat erinevust. Kvaliteetne automatiseeritud kiudlaser-süsteem (8 kW kuni 12 kW) nõuab tavaliselt kapitaliinvesteeringut vahemikus 400 000 kuni üle 1 000 000 dollari, olenevalt materjalikäitluse automatiseerimisest. Seevastu tipptasemel kõrglahutusega CNC-plasmalaud 300-amprise toiteallikaga maksab tavaliselt 80 000–150 000 dollarit. See tohutu erinevus kapitalikuludes tähendab, et lasersüsteemid vajavad investeeringutasuvuse õigustamiseks kõrget kasutusastet (sageli >75% seadmete üldisest efektiivsusest).
Üldise valmistamise puhul soosivad tegevuskulud samuti plasma kasutamist, kuigi laserid on õhukeste materjalide puhul detaili kohta väga tõhusad. Laseri tegevuskulud jäävad vahemikku 20–40 dollarit tunnis, mis on peamiselt tingitud kõrgsurve lämmastiku tarbimisest, energiatarbimisest ja kallitest asendusoptikatest/kaitseakendest. Plasma tegevuskulud jäävad tavaliselt vahemikku 15–25 dollarit tunnis. Plasma kulutab aga düüse, elektroode ja keerisrõngaid kiiresti; plasmaelektrood võib vajada väljavahetamist pärast 600–1000 läbistamist, samas kui laserdüüsid kestavad oluliselt kauem.
Märkus: Allpool esitatud finantsnäitajad on hinnangulised. Tegelikud kulud varieeruvad oluliselt olenevalt piirkonnast, tootjast ja konkreetsest masina konfiguratsioonist.
| Maksumus/mõõdik | Kiudlaserlõikus (10kW) | Kõrglahutusega plasma (300A) |
|---|---|---|
| Tüüpiline kapitalikulude vahemik | 400 000–1 200 000 dollarit ja rohkem | 80 000–150 000 dollarit |
| Tunnipõhine tegevuskulu | 20–40 dollarit tunnis | 15–25 dollarit tunnis |
| Esmased tarbekaubad | Kaitseklaasid, düüsid, N2 gaas | Elektroodid, düüsid, kilbid, O2/õhk |
| Hoolduse fookus | Jahutussüsteemid, optika, kiudoptika | Põletipead, gaasikonsoolid, veelauad |
Ventilatsioon, suitsugaasid, müra ja tuleohutus
Ohutus- ja keskkonnakontrollid nõuavad rajatiste selgeid muudatusi. Kiudlaserid töötavad lainepikkusel 1,06 µm, mis läbib kergesti inimese sarvkesta ja põhjustab koheseid ja pöördumatuid võrkkesta kahjustusi. Seetõttu peavad laserlauad olema täielikult ümbritsetud valguskindlate 1. klassi ohutusümbristega, millel on spetsiaalsed laserikindlad vaateaknad. Samuti vajavad need ohtlike metalliosakeste püüdmiseks tugevaid tolmueemaldussüsteeme (tavaliselt 2000–6000 CFM).
Plasmalõikus on seevastu avatud lauaga protsess, kuid sellega kaasneb tõsine müra- ja auruoht. Suure voolutugevusega plasmakaar võib tekitada mürataset üle 115 detsibelli (dB), mis nõuab operaatoritele rangeid kuulmiskaitseprotokolle. Mürgiste aurude ja sädemete tohutu hulga haldamiseks peavad plasmalõikused olema varustatud kas süvaveelauaga (mis neelab müra ja püüab kinni osakesi, kuid tekitab ohtlikku reovett) või massiivse allavooluventilatsioonisüsteemiga, mis on võimeline tõmbama 5000–10 000 CFM õhuvoolu, koos võimsate tulekustutussüsteemidega, et leevendada õhukanalite tulekahjude ohtu.
Allhange, ettevõttesisene võimsus ja teostusajad
Tootjate jaoks, kes otsustavad, kas lõikamine ettevõttesiseselt teostada või tellida see alltöövõtjalt, on tootmisvõimsus ja tarneajad kriitilise tähtsusega muutujad. Teenuse tellimine alltöövõtjalt nihutab küll kapitalikulude koormust, kuid toob kaasa minimaalsed tellimiskogused ja pikemad tarneajad, mis sageli ulatuvad 1 kuni 3 nädalani. Kui tootja sisemine nõudlus õhukeste ja täppisdetailide järele ületab 100 tundi kuus, muutub laseri omaosaluse rahastamine sageli matemaatiliselt tasuvaks.
Raskete teraskonstruktsioonide puhul on plasmalõikuse tellimine alltöövõtjalt siiski paljude keskmise suurusega originaalseadmete tootjate jaoks väga atraktiivne. Kuna plasmalauad töötlevad pakse plaate nii kiiresti, saab spetsiaalne teeninduskeskus pakkuda väga konkurentsivõimelist hinda naela kohta, mida on ettevõttesiseselt raske ületada, välja arvatud juhul, kui tootja töötleb aastas sadu tonne terast. Plasmalõikuse ettevõttesiseseks tellimine on tavaliselt õigustatud juhul, kui kiire prototüüpimine, raskete seadmete eritellimusel valmistamine või täielik kontroll tootmisgraafiku üle kaalub üles detailide algkulu näitajad.
Kuidas valida õige lõikemeetod
Õige lõikemeetodi valimine nõuab materjalispetsifikatsioonide, mõõtmete tolerantside ja rahaliste piirangute sünteesimist ühtseks tootmisstrateegiaks. Universaalset "parimat" tehnoloogiat pole olemas; on vaid optimaalne protsess konkreetse tegevusprofiili jaoks. Insenerimeeskonnad peavad oma materjalide loendit ja ajaloolisi tootmisandmeid rangelt hindama, et teha kindlaks, milline süsteem annab investeeringult kõige soodsama tasuvuse.
Kõige tõhusamad otsustusraamistikud analüüsivad augu ja paksuse suhet, vastuvõetavat serva koonilisuse astet ja järeltöötluste vajalikkust. Nende parameetrite jaoks kindlate kvantitatiivsete läviväärtuste kehtestamisega saavad tootjad enesekindlalt valida masinad, mis vastavad nende tootmisnõuetele ja mille tasuvusaeg on 24–36 kuud.
Sobitage protsess tolerantsi ja materjalivajadusega
Protsessi valimisel on peamine tehniline filter masina võimete sobitamine detaili geomeetriliste nõuetega. Kriitiline näitaja on minimaalne augu läbimõõt materjali paksuse suhtes. Kiudlaserid on suurepärased mikroelementide lõikamisel, saavutades tavaliselt augu läbimõõdu ja paksuse suhte 0,5:1 (nt 3 mm augu lõikamine 6 mm plaati). Kui toote disain nõuab keerukat profileerimist, teravaid sisenurki või väikeseid keermestatud auke, on laserlõikus kohustuslik.
Plasmalõikust piirab kaare keerise füüsika. Standardplasma nõuab tavaliselt augu ja paksuse suhet 1,5:1, mis tähendab, et 10 mm plaadi silindrilise terviklikkuse säilitamiseks on vaja vähemalt 15 mm läbimõõduga ava. Täiustatud HD-plasmasüsteemid spetsiaalse augulõikamistehnoloogiaga suudavad saavutada suhte 1:1, kuid koonilisus jääb siiski teguriks. Kui detailide tolerantsid võimaldavad ±0,5 mm hälvet ja hõlmavad peamiselt välisprofiile või suuri poldiauku, pakub plasma väga ökonoomset lahendust ilma protsessi üleprojekteerimata.
Millal valida laserlõikust
Laserlõikus peaks olema vaikimisi valik, kui tootmissegu on tugevalt rõhutud õhukese kuni keskmise paksusega lehtmetalli (alla 15 mm) töötlemisele. Sellised tööstusharud nagu lennundus, meditsiiniseadmete tootmine, elektroonikakorpuste tootmine ja autotööstuse stantsimine tuginevad laseritele nende võrratu kiiruse ja laitmatu servakvaliteedi tõttu õhukeste materjalide puhul. Kui detailid peavad minema otse lõikelaualt stantsimispressi või automatiseeritud keevituskambrisse ilma käsitsi ebatasandusi eemaldamata, on laseri ebatasandusteta ja koonuseta serv hädavajalik.
Lisaks on laserlõikus parem valik keerukate ja tiheda võrguvahega pesade töötlemisel. Kitsas 0,2 mm lõikelaius võimaldab tarkvaral pakkida osi millimeetrite kauguselt teineteisest, tõstes materjali kasutamise määra üle 85%. Rajatistes, mis töötlevad kalleid sulameid, nagu titaan, õhuke roostevaba teras või spetsiaalne alumiinium, võib laseri kitsa lõikelaiuse abil saavutatav materjalisääst kompenseerida kõrgemad tunnikulud esimesel tööaastal.
Millal valida plasmalõikust
Plasmalõikus on parim valik rasketööstuses, teraskonstruktsioonide töötlemisel ja laevaehituses.
Peamised järeldused
- Valige laserlõikus, kui detailid vajavad täpseid tolerantse, peeneid omadusi, puhtaid servi või minimaalset järeltöötlust.
- Kasutage plasmalõikust paksude plaatide ja konstruktsioonide puhul, kus lõikekiirus ja madalamad seadmete kulud kaaluvad üles ülikõrge täpsuse.
- Kiudlasersüsteemide puhul on oodata tolerantsi ±0,05 mm kuni ±0,1 mm, võrreldes plasmalõikuse umbes ±0,3 mm kuni ±0,5 mm-ga.
- Vältige plasmalõikust õhukeste, alla umbes 3 mm paksuste lehtmetallide puhul, kui moonutuste kontroll ja mõõtmete täpsus on kriitilise tähtsusega.
- Arvestage ka järeltöötluse tööjõuga, sest halb servakvaliteet või kuumuse mõjul tekkiv moonutus võib suurendada detaili kogumaksumust 20–40%.
Korduma kippuvad küsimused
Milline protsess on lehtmetalli töötlemisel täpsem?
Laserlõikus on üldiselt täpsem, tüüpiliste tööstuslike kiudlaseri tolerantside vahemikus ±0,05 mm kuni ±0,1 mm. Plasmalõikus saavutab tavaliselt umbes ±0,3 mm kuni ±0,5 mm, mistõttu sobib see paremini raskemate plaatide lõikamiseks, mille puhul ülikiired tolerantsid pole nii olulised.
Millal on plasmalõikus parem valik?
Plasmalõikus sobib sageli paremini paksude süsinikterasplaatide, konstruktsioonielementide ja tööde jaoks, kus kiirus ja madalamad seadmete kulud on olulisemad kui peen servakvaliteet või täpne mõõtmete täpsus.
Kas laserlõikus vähendab teisest töötlemist?
Jah. Laserlõikus annab puhtamad servad, kitsamad lõiked ja vähem termilist moonutust, seega liiguvad detailid sageli otse painutamise, keevitamise või töötlemise juurde minimaalse lihvimise või viimistlusega.
Kas plasmalõikus sobib õhukese lehtmetalli lõikamiseks?
Tavaliselt mitte ülitäpse õhukese plaadi ja alla 3 mm paksuse materjali jaoks. Plasma suurem soojuskoormus võib põhjustada deformatsiooni, moonutusi ja laiemaid lõiketeid, eriti õrnade või keerukate detailide puhul.
Milline lõikamismeetod on kuluefektiivsem?
See sõltub detailist. Laserlõikus nõuab suuremat masinainvesteeringut, kuid see võib vähendada praaki ja järeltöötlust. Plasmalõikusel on madalamad sisenemiskulud ja paksu plaadi puhul suur tootlikkus, kuid täppisdetailide puhul võib vaja minna rohkem viimistlust.
