


Materjali omaduste mõju lehtmetalli painutamisele
Materjali omadused mängivad olulist rolli Lehtmetalli painutamineNeed määravad, kuidas materjalid reageerivad rakendatud jõududele, mõjutades lõpptoote kvaliteeti. Materjalide füüsika mõistmine Lehtmetalli painutamine aitab inseneridel ennustada materjalide deformatsiooni pinge all. Pinge-deformatsiooni seosed annavad ülevaate materjali käitumisest painutusprotsessi ajal, suunates tõhusat projekteerimist ja tootmist.
Peamised järeldused
- Materjali omadused, nagu paksus, kõvadus ja venivus, mõjutavad oluliselt lehtmetallide painduvust. Nende omaduste mõistmine aitab inseneridel valida konkreetsete rakenduste jaoks õiged materjalid.
- Voolavuspiir on painutusoperatsioonidel ülioluline. See määrab materjali maksimaalse pinge enne deformeerumist, juhendades insenere sobivate painutustehnikate valimisel.
- Paindlikkus võimaldab materjalidel deformeeruda ilma purunemata, mis võimaldab tihedamaid painutusi. Suur painduvus on keerukate painutusülesannete jaoks hädavajalik, tagades lõpptoote terviklikkuse.
Materjali omaduste ülevaade
Materjali omadused mõjutavad oluliselt lehtmetallide painutamisprotsessi. Nende omaduste mõistmine aitab inseneridel valida konkreetsete rakenduste jaoks õiged materjalid. Peamised materjali omadused on järgmised:
- Materjali koostisErinevad sulamid ja elemendid mõjutavad painduvust. Näiteks teras on tugev, kuid seda on raske painutada, samas kui alumiinium on kerge ja seda on lihtsam käsitseda.
- PaksusPaksemate metallide painutamiseks on vaja rohkem jõudu ja spetsiaalset varustust. Seevastu õhemate metallidega on lihtsam töötada.
- KõvadusKõvadust mõõdetakse selliste skaalade abil nagu Rockwell või Brinell. Kõvemad metallid on deformatsioonile vastupidavamad ja nende painutamiseks on vaja rohkem jõudu.
- Teravilja suundPuusüüga risti painutamine on lihtsam ja vähendab pragunemise ohtu. Puusüüga paralleelne painutamine suurendab murdude ohtu.
Järgnev tabel võtab kokku peamised materjali omadused, mis mõjutavad Lehtmetalli painutamine:
| Kinnisvara | Kirjeldus |
|---|---|
| Materjali koostis | Erinevad sulamid ja elemendid mõjutavad painduvust. Näiteks teras on tugev, kuid raskesti painutatav, samas kui alumiinium on kerge ja seda on lihtsam painutada. |
| Paksus | Paksemate metallide painutamiseks on vaja rohkem jõudu ja spetsiaalset varustust, samas kui õhemaid metalle on lihtsam käsitseda. |
| Kõvadus | Mõõdetakse selliste skaalade abil nagu Rockwell või Brinell; kõvemad metallid peavad deformatsioonile vastu ja vajavad painutamiseks rohkem jõudu. |
| Teravilja suund | Teravilja suhtes risti painutamine on lihtsam ja vähendab pragunemise ohtu, samas kui paralleelne painutamine suurendab purunemisohtu. |
Lisaks neile omadustele mõjutavad painutusrakenduste jaoks lehtmetallide valikut voolavuspiiri, venivuse ja elastsuse erinevused:
- Painduvus on painutamise seisukohalt ülioluline, kuna see võimaldab materjalidel venitada ilma purunemata, võimaldades tihedamaid painutusi.
- Voolutugevus aitab määrata materjalide painutamiseks vajalikku jõudu ilma püsivat deformatsiooni tekitamata.
- Tõmbetugevuse mõistmine on oluline, et hinnata, kui hästi materjal talub painutusprotsessi ajal tekkivat pinget.
Järgmises tabelis on esitatud tavaliselt kasutatavate lehtmetallide voolavuspiiride tüüpilised vahemikud:
| Metalli tüüp | Voolavuspiir (psi) |
|---|---|
| Alumiinium | 35 000–45 000 |
| Roostevaba teras | 40 000–50 000 |
| Süsinikteras | 30 000 kuni 40 000 |
Mikrostruktuurilised omadused mängivad samuti olulist rolli paindeomadustes. Järgmises tabelis on kirjeldatud, kuidas need omadused mõjutavad painutamist:
| Mikrostruktuuriline omadus | Mõju painutusvõimele |
|---|---|
| Dislokatsiooni tihedus | Mõjutab pragude teket ja levikut |
| Sadestunud faaside suurus | Mõjutab üldist elastsust ja tugevust |
| Teravilja struktuur | Määrab materjali reaktsiooni painutamisele |
Nende materjalide omaduste ja nende mõju mõistmine on füüsika optimeerimiseks hädavajalik. Lehtmetalli painutamineInsenerid saavad teha teadlikke otsuseid, mis parandavad painutusprotsessi efektiivsust ja kvaliteeti.
Lehtmetalli painutamise voolavuspiir
Voolavuspiir on lehtmetalli painutamisel kriitilise tähtsusega tegur. See määrab maksimaalse pinge, mida materjal talub enne, kui see hakkab püsivalt deformeeruma. Voolavuspiiri mõistmine aitab inseneridel määrata erinevate materjalide jaoks sobivaid painutustehnikaid ja tööriistu.
Voolavuspiiri ja minimaalse painderaadiuse vaheline seos on pöördvõrdeline. Voolavuspiiri suurenedes suureneb ka nõutav minimaalne painderaadius. Suurema voolavuspiiriga materjal talub enne deformeerumist rohkem pinget. See omadus nõuab pragunemise vältimiseks suuremat painutamisraadiust. Seevastu madalama voolavuspiiriga materjale saab painutada tihedamalt ilma kahjustuste riskita.
Insenerid kasutavad materjalide valimisel konkreetsete rakenduste jaoks sageli voolavuspiiri. Näiteks alumiiniumisulamitel on tavaliselt madalam voolavuspiir võrreldes kõrgtugevate terastega. See erinevus võimaldab alumiiniumi painutada kitsamate raadiustega, mistõttu sobib see keerukaid kujundeid nõudvate rakenduste jaoks.
Praktikas võimaldab voolavuspiiri mõistmine tootjatel optimeerida painutusprotsessi. Nad saavad vältida kulukaid vigu ja tagada lõpptoote terviklikkuse. Arvestades voolavuspiiri koos teiste materjali omadustega, saavad insenerid parandada materjali füüsikalisi omadusi. Lehtmetalli painutamine, mis viib parema jõudluse ja vastupidavuse saavutamiseni.
Plastilisus ja selle roll
Plastmetalli painutamisel on oluline omadus painduvus. See viitab materjali võimele deformeeruda tõmbepinge all ilma purunemata. Suur painduvus võimaldab metallidel märkimisväärselt deformeeruda, muutes need sobivaks keerukateks painutusoperatsioonideks. Näiteks terase painutamisel kogevad välimised kiud pinget, samas kui sisemised kiud survet. Kõvematel terastel on nende pingete all raskusi deformeerumisega, mis suurendab välimiste kiude murdumisohtu. Seevastu pehmematel terastel on suurem painduvus, mis võimaldab neil painutada ilma purunemata.
Metallid nagu vask ja alumiinium on väga painduvad. Nende võime enne purunemist märkimisväärselt deformeeruda muudab need ideaalseks keerukate painutusülesannete jaoks. Nendes protsessides mängib olulist rolli ka painduvus, mis kirjeldab materjali võimet surve all deformeeruda.
Lehtmetallide venivuse hindamiseks kasutatakse mitmeid standardseid katseid. Järgmises tabelis on esitatud need katsed:
| Standardne | Kirjeldus |
|---|---|
| ISO 7438 | Määrab paindekatse meetodi paindlikkuse või töödeldavuse määramiseks. |
| ISO 8491 | Pakub meetodeid paindekatseteks, mida saab rakendada kõikidele metallmaterjalidele. |
| ASTM E290 | Paindekatse standardmeetod venivuse hindamiseks. |
| ASTM A370 | Sisaldab terasetoodete mehaanilise katsetamise katsemeetodeid. |
Plastilisuse mõistmine täiustab füüsikalisi omadusi Lehtmetalli painutamine, mis võimaldab inseneridel valida erinevate rakenduste jaoks sobivaid materjale ja tehnikaid.
Elastsus- ja paindemehaanika
Elastsusel on lehtmetallide paindemehaanikas oluline roll. See kirjeldab materjali võimet pärast pinge eemaldamist naasta oma algkujule. Elastsusmoodul, tuntud ka kui Youngi moodul, kvantifitseerib seda omadust. Kõrgem moodul näitab, et materjal on jäigem ja vähem altid elastsele deformatsioonile. Järelikult on kõrge mooduliga materjalidel pärast painutamist väiksem tagasivetrumine. Seevastu madalama mooduliga materjalidel on suurem tõenäosus märkimisväärse tagasivetrumise tekkeks tänu nende suuremale elastsele deformatsioonile.
Elastsusmooduli mõistmine on inseneride jaoks oluline. See aitab neil ennustada, kuidas materjalid painutusprotsessi ajal ja pärast seda käituvad. Näiteks alumiiniumi painutamisel, mille moodul on umbes 69 GPa, on tagasivetrumine suhteliselt hallatav. Kuid materjalid nagu messing, mille moodul on vahemikus 102 kuni 125 GPa, võivad vajada hoolikamat käsitsemist, et arvestada nende suurenenud jäikusega.
Järgnev tabel võtab kokku Youngi mooduli tüüpilised väärtused metallide jaoks, mida tavaliselt kasutatakse Lehtmetalli painutamine:
| Materjal | Youngi moodul (GPa) |
|---|---|
| Alumiinium | 69 |
| Alumiiniumsulamid | 70 |
| Messing | 102–125 |
Elastsust arvesse võttes saavad insenerid füüsikalisi omadusi optimeerida. Lehtmetalli painutamine, tagades oma disainilahenduste parema jõudluse ja vastupidavuse.
Pinge-deformatsiooni seosed painutamisel
Pinge-deformatsiooni seoste mõistmine on oluline, et ennustada lehtmetallide käitumist painutamise ajal. Need seosed kirjeldavad, kuidas materjalid rakendatud jõudude mõjul deformeeruvad. Need varieeruvad oluliselt nii plastsete kui ka haprate materjalide vahel, mõjutades painutusprotsessi.
Plastilised materjalid, näiteks alumiinium ja teatud terased, deformeeruvad enne purunemist märkimisväärselt. Algselt on neil lineaarne elastne käitumine, mis tähendab, et pinge ja deformatsioon on proportsionaalsed. Voolavuspiiri saavutamisel sisenevad need materjalid plastilise deformatsiooni piirkonda, mida iseloomustab mittelineaarne käitumine. See võimaldab plastsetel metallidel kuju oluliselt muuta ilma purunemata. Seevastu haprad materjalid, nagu mõned kõrge süsinikusisaldusega terased, deformeeruvad minimaalselt ja purunevad kiiresti. Nende pinge ja deformatsiooni suhe jääb lineaarseks kuni purunemispunktini jõudmiseni.
Järgnev tabel võtab kokku plastsete ja haprate materjalide deformatsioonikäitumise ning pinge-deformatsiooni seosed:
| Materjali tüüp | Deformatsioonikäitumine | Stressi ja pinge suhe |
|---|---|---|
| Plastiline | Märkimisväärne deformatsioon enne purunemist | Mittelineaarne pärast voolavuspiiri |
| Habras | Minimaalne deformatsioon, puruneb kiiresti | Lineaarne kuni murdumispunktini |
Pinge-deformatsiooni kõvera põhipunktid on painutusprotsessi mõistmiseks üliolulised. Nende punktide hulka kuuluvad:
- Elastne piirMaksimaalne pinge, mida saab rakendada ilma jäävdeformatsioonita.
- SaagispiirPunkt, kus materjal hakkab plastiliselt deformeeruma, on oluline paindepiiride määramiseks.
- Lõplik tõmbetugevusMaksimaalne pinge, mida materjal enne purunemist talub, on oluline kandevõime hindamiseks.
- Plastilise piirkonna käitumineMaterjalide käitumise mõistmine selles piirkonnas on painutamise ajal tekkiva deformatsiooni ennustamiseks ülioluline.
Nende pinge-deformatsiooni seoste analüüsimise abil saavad insenerid optimeerida füüsikat Lehtmetalli painutamineNad oskavad valida sobivaid materjale ja tehnikaid edukate painutustoimingute tagamiseks. Need teadmised aitavad vältida rikkeid ja parandavad lõpptoote kvaliteeti.
Plastiilsete ja haprate materjalide pinge-deformatsioonikäitumise erinevuste mõistmine võimaldab inseneridel teha teadlikke otsuseid. Nad saavad valida materjale, mis toimivad hästi teatud painutustingimustes, tagades lõpptoote terviklikkuse ja vastupidavuse.
Stressi definitsioon
Pinge on lehtmetalli painutamise põhimõiste. See viitab materjali sisemisele takistusele välise jõu mõjul. Painutamise kontekstis tekib pinge siis, kui materjalile rakendatakse paindekoormust, mis põhjustab selle paindumist. See paindepinge, tuntud ka kui paindepinge, erineb deformatsioonist, mis mõõdab rakendatud jõust tulenevat deformatsiooni.
Pingete jaotus materjali ristlõikes varieerub. Paindepinge mõõtmise ühikud on tavaliselt paskalid (Pa) või njuutonid ruutmeetri kohta (N/m²). Selle mõõtme mõistmine on inseneride jaoks ülioluline, kuna see aitab neil ennustada, kuidas materjalid paindekoormuste all käituvad.
Lehtmetalli painutamisel tekkivate pingete tekkele aitavad kaasa mitmed tegurid:
- Painutusprotsess põhjustab välimise osa pikenemist ja sisemise sektsiooni kokkusurumist, mis mõjutab pingejaotust.
- Painderaadius varieerub materjali tüübist ja omadustest olenevalt, mõjutades pingetaset.
- Vormimise ajal paisub lehtmetall painde välisküljel ja surutakse seestpoolt kokku, mis mõjutab deformatsiooni.
- Metalli võime nende muutustega toime tulla on stressi juhtimiseks ülioluline.
- Paindejäikus näitab, kui suur on metalli vastupidavus paindedeformatsioonile, mida mõjutavad mehaanilised omadused ja geomeetria.
Pingete mõistmise abil saavad insenerid teha teadlikke otsuseid materjali valiku ja painutustehnikate kohta, tagades lõpptoote terviklikkuse ja toimivuse.
Tüve määratlus
Deformatsioon on lehtmetalli painutamisel kriitilise tähtsusega mõiste. See mõõdab materjali deformatsiooni vastusena rakendatud pingele. Deformatsioon näitab, kui palju materjal oma algpikkuse suhtes venib või kokku surutakse. Insenerid väljendavad deformatsiooni sageli mõõtmeteta suhtena või pikkuse protsentuaalse muutusega.
Pinge mõõtmiseks ajal Lehtmetalli painutamine, kasutatakse tavaliselt mitmeid meetodeid:
| Mõõtmismeetod | Kirjeldus |
|---|---|
| Pingemõõturid | Teisendage mehaaniline deformatsioon elektriliseks signaaliks. |
| Ekstensomeetrid | Mõõda otse materjali pikkuse muutust. |
| Optilised meetodid | Pinge mõõtmiseks analüüsige pinge all oleva materjali pilte. |
| Tüve ühikud | Tüvi on mõõtmeteta ja seda väljendatakse sageli pikkuse protsentuaalse muutusena. |
Materjali purunemise ennustamiseks painutamise ajal on oluline pinge mõistmine. Pinge lokaliseerub siis, kui deformatsioon koondub kitsasse riba, mis viib kahanemiseni ja lõpuks purunemiseni. Lisaks tekitab painutamine materjali paksuses ebaühtlase pingejaotuse, mis raskendab purunemise ennustamist.
Järgnev tabel toob esile painutuspinge olulisuse põhipunktid:
| Tõenduspunkt | Kirjeldus |
|---|---|
| Tüve lokaliseerimine | Rikemehhanism algab deformatsiooni lokaliseerumisega kitsas ribas, mis viib painutusprotsesside ajal kahanemiseni ja lõpuks purunemiseni. |
| Ebaühtlane tüvejaotus | Painutamine põhjustab materjali paksuse ulatuses ebaühtlase deformatsioonijaotuse, mis mõjutab rikke ennustamist. |
| Kriitilise kauguse reegel (CDR) | CDR arvestab deformatsioonigradientidega, mis on keerukate painutusstsenaariumide korral rikke täpseks ennustamiseks üliolulised. |
Pingete ja nende mõjude mõistmine aitab inseneridel teha teadlikke otsuseid materjali valiku ja painutustehnikate kohta. Need teadmised suurendavad lõpptoote töökindlust ja jõudlust.
Pinge-deformatsiooni kõverate graafiline esitus
Pinge-deformatsiooni kõverad annavad väärtuslikku teavet materjalide käitumise kohta pinge all. Need kõverad kujutavad graafiliselt pinge (jõud pinnaühiku kohta) ja deformatsiooni (deformatsiooni) vahelist seost erinevate materjalide puhul. Nende kõverate mõistmine on inseneride jaoks oluline painutusrakenduste materjalide valimisel.
Pinge-deformatsiooni kõverate põhijooned on järgmised:
- Elastne piirkondSee algne sirge osa näitab, et materjal saab pärast koormuse eemaldamist oma algkuju tagasi võtta. See omadus on painutusrakenduste puhul ülioluline.
- SaagispiirPunkt, kus kõver hakkab painduma, tähistab jäävdeformatsiooni algust. See on kriitilise tähtsusega materjalide käitumise hindamiseks painutuskoormuste all.
- Plastist piirkondPärast voolavuspiiri kõver lameneb, mis näitab, et materjal võib läbida püsiva deformatsiooni. See omadus on paindevenivuse jaoks ülioluline.
- Lõplik tõmbetugevus (UTS)Kõvera tipppunkt tähistab maksimaalset pinget, mida materjal enne kahanemist talub. Selle piiri mõistmine aitab inseneridel hinnata materjali käitumist painutamise ajal.
- PlastilisusPlastilise piirkonna pikkus näitab, kui palju deformatsiooni materjal enne purunemist talub. Pikem plastiline piirkond viitab suuremale venivusele, mis on kasulik painutusrakendustes.
Järgnev tabel võtab kokku, kuidas erinevad materjalid voolavuspiiri ja tõmbetugevuse poolest erinevad:
| Materjali tüüp | Voolavuspiir (Y) | Lõpptugevus (U) | Tüve kõvenemise käitumine |
|---|---|---|---|
| Plastiline | Näitab selget voolavuspiiri | Suurem lõpptugevus pingekõvenemisega | Täheldatud märkimisväärset deformatsioonikõvenemist |
| Habras | Ei pruugi anda järeleandmisi | Madalam piirtugevus, puruneb sageli enne saagikuse vähenemist | Minimaalset või üldse mitte deformatsioonikõvenemist on täheldatud |
Plekilised materjalid suudavad deformatsioonikõvenemise tõttu kanda koormusi, mis ületavad nende piirtugevust. Seevastu haprad materjalid võivad puruneda ilma olulise voolavuseta, sageli kõvera lineaarsel osal. Deformatsioonikõvenemise suhe on metallides tavaliselt vahemikus 1,2 kuni 1,4, mis näitab deformatsioonikõvenemise astet.
Pinge-deformatsiooni kõverate analüüsimise abil saavad insenerid teha teadlikke otsuseid materjali valiku ja painutustehnikate kohta, tagades lõpptoote terviklikkuse ja toimivuse.
Painutusprotsessi mehaanika
Painutusprotsess hõlmab mitut põhietappi, mis on otseselt seotud materjali omadustega. Optimaalsete tulemuste tagamiseks tuleb iga etappi hoolikalt kaaluda.
| Lava | Kirjeldus | Materjali omaduste mõju |
|---|---|---|
| Failide ettevalmistamine | Failid valmistatakse ette ja teisendatakse masinloetavaks vorminguks. | Tagab täpsuse vastavalt materjali spetsifikatsioonidele. |
| Painutusprotsess | Metallleht asetatakse stantspinki ja selle painutamiseks rakendatakse jõudu. | Masina tüüp ja meetod sõltuvad materjali omadustest. |
| Viimistlusprotsess | Hõlmab kvaliteedi parandamiseks ebatasasusi, lihvimist või katmist. | Materjali omadused mõjutavad kasutatavaid viimistlustehnikaid. |
Painutusprotsessi mõjutavad mitmed tegurid, sealhulgas:
- PaksusMõjutab materjali venivust painutamise ajal.
- Painutusnurk: Mõjutab venituse ulatust nurga kitsaks muutmise põhjal.
- PainderaadiusVäiksemad raadiused vajavad venitamiseks rohkem materjali, mis mõjutab üldist paindevaru.
Painutusraadius on ülioluline Lehtmetalli painutamineTuleb valida sobiv painderaadius; kui see on liiga väike, on materjali pragunemise oht, samas kui liiga suur raadius võib põhjustada liigset tagasivetrumist, mis raskendab painutusprotsessi.
Insenerid järgivad sageli konkreetseid juhiseid, näiteks reeglit „8× paksus”, mis soovitab, et madala süsinikusisaldusega terase puhul peaks V-kujulise stantsi ava olema kaheksa korda suurem materjali paksusest. Pehmemate alumiiniumisulamite puhul võib vaja minna väiksemat tegurit, kuus, samas kui tugevamate roostevabade teraste puhul võib vaja minna kümme või isegi kaksteist korda. Nende mehaanikate mõistmine võimaldab inseneridel optimeerida painutusprotsessi ja parandada lõpptoote kvaliteeti.
Materjali omaduste roll painutamisel
Materjali omadused mõjutavad oluliselt lehtmetallide painutusprotsessi. Nende omaduste varieerumine võib painutustoimingute ajal põhjustada ebatäpsusi ja defekte. Näiteks võivad materjali paksuse varieerumine põhjustada nurkade erinevusi. Vaid ±0,006 tolli paksuse varieerumine võib põhjustada kuni 4-kraadise nurkdefitsiidi. Lisaks on oluline stantsi ava suuruse ja materjali paksuse vaheline seos. Väiksemad stantsi avad võivad materjali ebajärjekindluse mõju võimendada, muutes painutusprotsessi keerulisemaks.
Materjali omadustega seotud levinud defektide hulka kuuluvad:
- SpringbackPärast painutamist taastab metall osaliselt oma algse kuju.
- KortsumineLainelised moodustised ilmuvad kurvi siseküljele.
- Pragunemine: Tekib materjali ülevenitamisel.
- Pinna armistumineKaredate tööriistadega kokkupuute tagajärjel tekkinud kahjustused.
- MoonutusTekib ebaühtlase jõujaotuse tõttu.
- PainutusjäljedMoodustatud painutusprotsessi käigus kõrge rõhu all.
Nende materjaliomaduste mõistmine aitab inseneridel optimeerida lehtmetalli painutamise füüsikat. Sobivate materjalide ja tehnikate valimisega saavad nad minimeerida defekte ja parandada lõpptoote kvaliteeti. Need teadmised on olulised painutusoperatsioonide täpsuse ja korduvuse saavutamiseks.
Materjalide toimivuse juhtumiuuringud
Juhtumiuuringud pakuvad väärtuslikku teavet selle kohta, kuidas erinevad materjalid painutusprotsessi ajal toimivad. Siin on kolm tähelepanuväärset näidet:
-
Alumiiniumsulamid:
- Insenerid kasutavad alumiiniumisulameid sageli rakenduste jaoks, mis nõuavad kerget ja suurt tugevust.
- Uuring näitas, et 6061-T6 alumiiniumisulam suudab saavutada väikeseid painutusraadiusi ilma pragunemiseta, mistõttu on see ideaalne kosmosekomponentide jaoks.
-
Roostevaba teras:
- Roostevabast terasest on suurepärane korrosioonikindlus ja tugevus.
- Juhtumiuuringus näitas 304 roostevaba teras pärast painutamist märkimisväärset tagasivetrumist. Insenerid kohandasid painutusraadiust, et seda mõju minimeerida ja tagada täpsed lõppmõõtmed.
-
Vasesulamid:
- Vasesulamid, näiteks C11000, on tuntud oma kõrge plastilisuse poolest.
- Üks tootmisprojekt tõi esile, et neid sulameid saab painutada keerukateks kujunditeks ilma purunemata. Projekt rõhutas painutuskiiruse kontrollimise olulisust ülekuumenemise vältimiseks.
JootrahaPainutusmaterjalide valimisel arvestage nende eriomaduste ja painutusprotsessiga suhtlemise põhimõtetega. Need teadmised aitavad vältida defekte ja parandada toote kvaliteeti.
Need juhtumiuuringud illustreerivad materjali toimivuse mõistmise olulisust lehtmetalli painutamisel. Reaalsete rakenduste analüüsimise abil saavad insenerid teha teadlikke otsuseid, mis viivad nende projektides edukate tulemusteni.
Alumiiniumisulamid painutamisel
Alumiiniumsulamid mängivad oma ainulaadsete omaduste tõttu olulist rolli lehtmetalli painutamisel. Nende sulamite elastsusmoodul on tavaliselt umbes 70 GPa, mis on madalam kui terasulamidel. See erinevus tähendab, et alumiiniumkomponendid deformeeruvad sama koormuse all rohkem kui identsete mõõtmetega terasdetailid. Seetõttu saavad insenerid alumiiniumisulameid kasutades projekteerida jäigemaid ja kergemaid konstruktsioone, mis on painutusrakendustes oluline.
Alumiiniumsulamite seeriaid on mitu, millel kõigil on erinevad omadused:
- Seeria 1xxxTuntud kõrge plastilisuse ja suurepärase korrosioonikindluse poolest, kuid neil on madal struktuuriline väärtus.
- Seeria 2xxxNeed alumiinium-vase sulamitest koosnevad materjalid pakuvad head töödeldavust, kuid piiratud külmvormitavust.
- Seeria 5xxxAlumiinium-magneesiumisulamid on tuntud oma suure tugevuse ja hea keevitatavuse poolest.
Näiteks jalgrattaraamide ehitamisel kasutavad tootjad vajaliku jäikuse ja tugevuse saavutamiseks suuremaid alumiiniumisulamitest torude läbimõõte. See disainivalik rõhutab alumiiniumi eeliseid painutusrakendustes, võimaldades luua uuenduslikke ja tõhusaid konstruktsioone.
Teraseklassid ja nende omadused
Teraseklasside omadused varieeruvad märkimisväärselt, mõjutades nende käitumist painutusoperatsioonide ajal. Nende erinevuste mõistmine aitab inseneridel valida konkreetsete rakenduste jaoks õige terase.
Levinumad teraseklassid on järgmised:
- Pehme terasTuntud oma venivuse ja painutatavuse poolest. Tavaliselt on vaja minimaalset painutusraadiust, mis on 1,5 korda suurem kui materjali paksus.
- Kõrge tugevusega madallegeeritud (HSLA) terasPakub paremat tugevust ja sitkust. Selle minimaalne painutusraadius on 2–3 korda suurem kui toote paksus.
- Roostevaba terasOmab suurepärast korrosioonikindlust. Siiski võib seda olla keerulisem painutada. Selliste klasside nagu 301 Full-Hard minimaalne painutusraadius on 10 korda suurem kui nende paksus.
Järgnev tabel võtab kokku erinevate materjalide minimaalsed painderaadiuse nõuded, illustreerides nende painduvust:
| Materjal | Minimaalne raadius (× paksus) | Näide (2 mm paksune) |
|---|---|---|
| 6061 alumiinium (standard) | 2× paksus | 4 mm |
| 7075-T6 alumiinium | 8× paksus | 16 mm |
| 17-4 PH roostevaba teras | 8× paksus | 16 mm |
| 301 täiskõva roostevaba teras | 10× paksus | 20 mm |
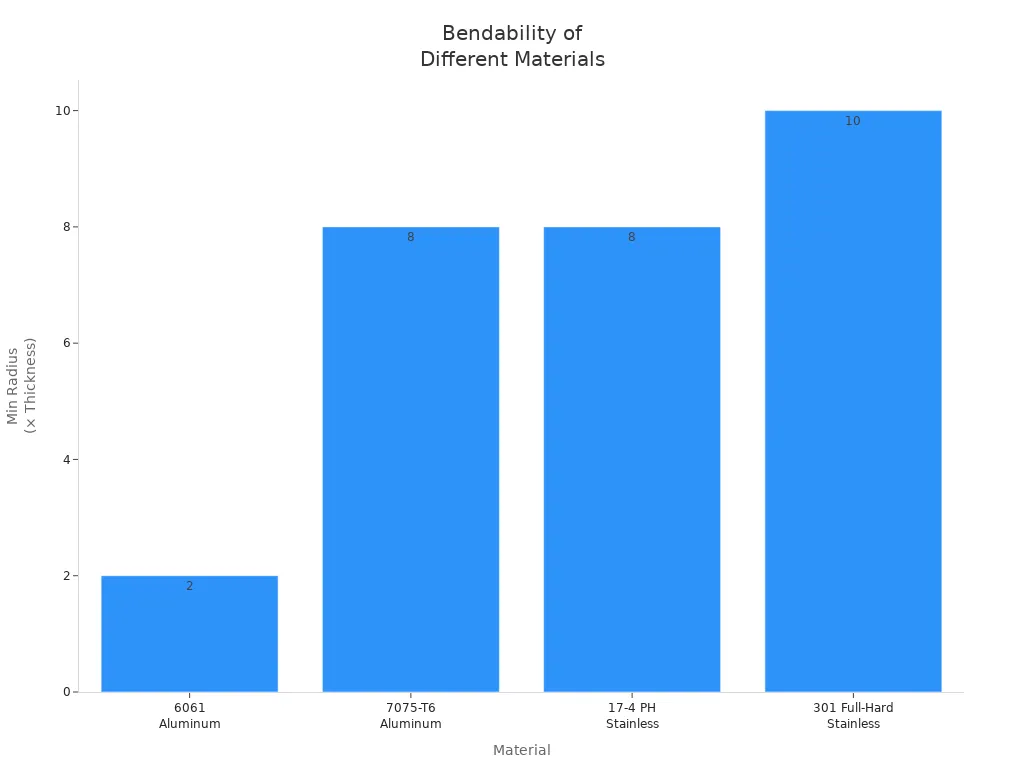
Need omadused rõhutavad sobiva teraseklassi valimise olulisust painutusrakenduste jaoks. Edukate tulemuste tagamiseks peavad insenerid arvestama selliste teguritega nagu painderaadius ja pragunemiskindlus. Erinevate teraseklasside omaduste mõistmise abil saavad nad optimeerida painutusprotsessi ja parandada lõpptoote kvaliteeti.
Vask ja selle sulamid lehtmetalli painutamisel
Vask ja selle sulamid pakuvad lehtmetalli painutamisel selgeid eeliseid. Nende ainulaadsed omadused muudavad need sobivaks mitmesugusteks rakendusteks. Insenerid peavad nende materjalidega töötamisel aga arvestama ka teatud väljakutsetega.
Vase ja selle sulamite eelised:
- Suurepärane elektrijuhtivusVask on mitteväärismetallide seas parim elektrijuht. See omadus on elektrirakenduste jaoks oluline.
- Suurepärane soojusjuhtivusVask hajutab tõhusalt soojust, mistõttu on see soojusvahetite ja HVAC-süsteemide jaoks ülioluline.
- KorrosioonikindlusVask tekitab kaitsva patina, mis tagab pikaealisuse ja madalad hoolduskulud.
- Kõrge painduvus ja plastilisusNeed materjalid vormitakse kergesti keerukateks kujundusteks, mis sobivad kohandatud valmistamisprojektide jaoks.
- Esteetiline atraktiivsusVase rikkalik värv ja loomulik läige rõhutavad arhitektuurilisi omadusi ja dekoratiivesemeid.
- Kulutõhusus aja jooksulKuigi algne maksumus võib olla suurem, vähendab vastupidavus ja vähene hooldus elutsükli kulusid.
- KeskkonnasäästlikkusVask on 100% taaskasutatav ilma kvaliteeti kaotamata, aidates kaasa säästvatele tavadele.
Vaatamata neile eelistele võib vase ja selle sulamite painutamine olla keeruline. Vase kõrge venivus võimaldab teha kitsaid painutusi, kuid suurendab ka tagasiveeremise ohtu. Selle probleemi vältimiseks peavad insenerid hoolikalt arvutama painutusraadiused. Nende omaduste mõistmine aitab inseneridel optimeerida painutusprotsessi, tagades projektide eduka tulemuse.
Materjali omaduste mõistmine on lehtmetalli eduka painutamise seisukohalt ülioluline. Peamised tegurid on järgmised:
- Seina paksus: ühtlus tagab ühtlase tugevuse.
- Painutusraadius: See peaks pragude vältimiseks vastama materjali paksusele.
- Painutusvaru: See arvestab painutamise ajal venitusega.
- Vedru: Disainerid peavad seda täpsete nurkade saavutamiseks kohandama.
- Materjali omadused: painduvus, tõmbetugevus ja paksus mõjutavad oluliselt jõudlust.
Need teadmised täiustavad lehtmetalli painutamise füüsikat, mis viib paremate tootmis- ja disainitulemusteni.
KKK
Milline on voolavuspiiri tähtsus lehtmetalli painutamisel?
Voolavuspiir määrab maksimaalse pinge, mida materjal suudab taluda enne, kui painutamise ajal tekib püsiv deformatsioon.
Kuidas mõjutab painduvus painutusprotsessi?
Paindlikkus võimaldab materjalidel oluliselt deformeeruda ilma purunemata, võimaldades tihedamaid painutusi ja vähendades murdude ohtu.
Miks on vedru tagasitõmbumise mõistmine painutusoperatsioonidel ülioluline?
Tagasivedru viitab materjalide kalduvusele pärast painutamist oma algkujule naasta. Selle mõistmine aitab inseneridel saavutada lõpptootes täpseid nurki.